

Cores de anodização de alumínio: opções, limites e como especificá-los corretamente
Um gerente de produção encomenda 500 metros de perfil de alumínio anodizado em bronze escuro para uma linha de box de chuveiro. A primeira entrega corresponde à amostra aprovada. A segunda entrega, com o mesmo desenho e a mesma especificação nominal, chega visivelmente mais leve, com um brilho irregular nos cantos. O fornecedor insiste que ambos os lotes tenham o mesmo acabamento. Em termos técnicos, ambos podem estar corretos: a cor da anodização é o resultado de um processo eletroquímico que interage com a liga, a preparação da superfície, a espessura do filme, a temperatura do banho e o corante ou eletrólito utilizado para dar tonalidade. Em termos práticos, o comprador precisa saber quais cores são repetíveis, quais são alcançáveis apenas dentro de uma faixa de tolerância e quais nunca devem ser prometidas em uma linha de produção. Este artigo estabelece esses limites para que o próximo pedido não se torne uma negociação.
O que a anodização faz com o alumínio
A anodização desenvolve uma camada controlada de óxido na superfície do alumínio ao passar uma corrente elétrica através de um eletrólito ácido, geralmente ácido sulfúrico. A camada de óxido de alumínio resultante é dura, resistente à corrosão e, no seu estado recém-formado, porosa. Esses poros são a chave para a cor. Moléculas de corante ou sais metálicos podem ser depositados dentro deles, e uma etapa final de vedação fecha os poros para fixar a cor e restaurar a resistência à corrosão. Como a camada de óxido faz parte do metal e não de um revestimento sobre ele, os acabamentos anodizados não descascam ou descamam como a tinta, e os tons anodizados escuros permanecem estáveis sob a exposição aos raios UV. O mesmo mecanismo explica porque o controle da cor é exigente: qualquer coisa que altere a estrutura dos poros, a espessura do filme ou a resposta da liga altera a tonalidade final.
Quais cores de anodização de alumínio estão realmente disponíveis
Existe uma paleta prática, mas é mais restrita do que uma cartela de cores de tinta. A tabela abaixo resume o que uma linha de anodização típica pode oferecer com consistência aceitável.
| Gama de cores | Repetibilidade de produção | Aplicações típicas |
|---|---|---|
| Preto, bronze escuro, cinza grafite | Alto | Perfis arquitetônicos, dissipadores de calor, acabamentos de elevadores, estruturas de chuveiros |
| Bronze médio, champanhe, cinza | Bom | Perfis de janelas e portas, fachadas, eletrodomésticos |
| Azul, vermelho, verde, dourado | Moderado, com variação de lote | Peças decorativas, produtos de consumo, elementos de marca |
| Amarelo, roxo, laranja | Limitado | Peças decorativas de curta tiragem, apenas amostragem |
| Verdadeiro branco, pastéis claros | Não é viável em anodização | Use anodização transparente ou prateada ou revestimento em pó |
O bronze preto e escuro domina porque a carga de corante ou eletrólito é pesada o suficiente para mascarar pequenas variações na espessura do filme. Champanhe, cinza e bronze médio se comportam bem porque a coloração eletrolítica é mais estável que o tingimento orgânico. Azul, vermelho, verde e dourado são possíveis para peças menores e geometrias simples, mas a mesma cor feita de um lote de liga diferente pode mudar visivelmente. O branco verdadeiro não pode ser produzido no sentido de uma superfície pintada de branco; a opção mais próxima é um acabamento anodizado transparente ou prateado que deixa transparecer o tom natural do metal. Para cores pastéis claras, o revestimento em pó é geralmente a especificação mais honesta.
Como é produzido o alumínio anodizado colorido
Coloração com corante orgânico
Após a anodização, a parte porosa é mergulhada em um banho de corante e o corante penetra nos poros. Este método produz azul, vermelho, verde, dourado e preto. É econômico e oferece tons brilhantes, mas os corantes orgânicos variam com a temperatura, a concentração do corante e a química da vedação. As peças tingidas desta forma devem ser protegidas da exposição prolongada ao ar livre, a menos que seja especificado um corante estável aos raios UV.
Coloração eletrolítica
A peça é anodizada e depois colocada em um segundo eletrólito contendo sais de estanho, níquel ou cobalto. Uma corrente alternada deposita partículas metálicas na base dos poros, produzindo bronze, bronze escuro, preto, champanhe e cinza. Este é o método padrão para perfis arquitetônicos e externos porque a cor fica fixada na estrutura de óxido e apresenta excelente estabilidade UV. A gama é limitada a tons escuros e médios, mas a repetibilidade é o melhor dos três métodos.
Coloração integral
A cor é gerada durante a anodização pela adição de ácidos orgânicos ao banho e dependendo da composição da liga. Ele cria tons de bronze e cinza sem uma etapa de tingimento separada, mas é sensível à química da liga e raramente é usado para perfis de extrusão atualmente devido a custos e dificuldades de controle.
Por que a mesma especificação pode oferecer cores diferentes
Composição da liga
O tipo de alumínio altera a forma como a camada de óxido cresce e como aceita a cor. As ligas 6063 e 6060, os graus padrão para extrusão arquitetônica, anodizam uniformemente e são a base mais segura para cores consistentes. AA 6061 contém mais magnésio e silício e pode produzir um brilho diferente e um tom ligeiramente diferente. Se uma montagem misturar perfis 6060 e 6061, alguma variação de cores será inevitável. A relação entre a escolha da liga e o comportamento do acabamento é abordada com mais profundidade em nosso guia para o processo de extrusão de alumínio .
Acabamento de superfície antes da anodização
O acabamento mecânico pré-anodizado determina como a luz reflete no metal base. Um perfil extrudado com linhas finas proporciona uma aparência acetinada direcional; um acabamento escovado proporciona um tom fosco uniforme; um acabamento polido parece mais brilhante e metálico. Duas peças com parâmetros de anodização idênticos, mas com acabamentos de base diferentes, não corresponderão.
Espessura do filme e condições do processo
Cores mais escuras requerem filmes de óxido mais espessos ou maior carga de corante. Se o anodizador funcionar em 18 mícrons em uma peça que foi amostrada em 12 mícrons, a cor será mais escura e o comportamento de vedação diferente. A temperatura do banho, a concentração de ácido, a densidade de corrente, a concentração de corante, o tempo de permanência e o tempo de selagem alteram o resultado. Um fornecedor responsável registra esses parâmetros para cada lote e testa uma amostra antes de liberar o pedido.
Como a geometria da peça altera a cor final
Bordas e cantos afiados tendem a parecer mais claros porque a densidade da corrente se concentra ali e o filme de óxido cresce de maneira diferente. Cavidades profundas, fendas e buracos são difíceis de tingir uniformemente porque o banho de tinta não pode se mover livremente dentro delas, então as áreas rebaixadas geralmente parecem mais pálidas. Perfis longos e estreitos também podem distorcer a distribuição de corrente dentro do tanque de anodização, produzindo uma diferença visível entre o meio e as extremidades do perfil. Para o comprador, a lição prática é avaliar a cor em uma amostra de produção completa, em vez de em um cupom curto, e manter a seção transversal tão uniforme quanto possível quando o acabamento importa tanto quanto a forma.
A anodização dura tem seus próprios limites de cores
A anodização dura produz uma camada de óxido muito mais espessa, normalmente de 25 a 75 mícrons, e é escolhida pela resistência ao desgaste e não pela aparência. É usado em dissipadores de calor, trilhos-guia, corpos de válvulas e outras peças funcionais. A camada densa não absorve bem o corante e sua cor natural varia do cinza escuro ao verde-oliva ou marrom dependendo da liga. O preto é a única cor que pode ser aplicada com consistência realista; cores claras e brilhantes não são possíveis porque a base do revestimento já está escura. Se a sua peça necessita da resistência à abrasão de uma espessa camada de óxido, a escolha segura da cor é preto ou um tom escuro natural. Um fornecedor com uma linha dedicada, como a nossa anodização dura de ligas de alumínio serviço, pode confirmar a tonalidade esperada com uma amostra experimental antes do início da produção.
 Serviço de anodização dura de liga de alumínio Matriz Ver Produto →
Como especificar a cor da anodização para que a produção possa entregar
Comece com o requisito funcional em vez do nome da cor. Um box de chuveiro que enfrenta produtos químicos de limpeza precisa de um acabamento bem vedado e resistente à corrosão; um dissipador de calor precisa de um filme consistente que suporte o desempenho térmico; um acabamento decorativo precisa de uma aparência que o fornecedor possa repetir. Uma vez que a função esteja clara, a especificação se torna mais simples.
- Defina a cor com uma referência acordada. Use uma amostra física anodizada ou um chip de cor aprovado. Os números RAL são um ponto de partida, mas RAL é um sistema de pintura e muitas tonalidades RAL não têm equivalente anodizado exato.
- Indique a liga e o acabamento mecânico. Anote o grau da liga, a condição do perfil e se a superfície deve ser acabada, escovada ou polida.
- Especifique o tipo e a espessura da anodização. Para uso decorativo interno, o Tipo II de 8 a 12 mícrons é típico; para uso externo, Tipo II de 15 a 20 mícrons; para aplicações de desgaste, anodização dura Tipo III de 25 a 50 mícrons.
- Defina uma tolerância na forma de comparação visual com uma amostra aprovada sob iluminação definida. Um alvo delta-E numérico é útil, mas deve ser acordado com o anodizador e medido na mesma liga e acabamento.
- Solicite amostras completas da linha de produção real, usando a mesma liga, matriz e configurações de processo que serão usadas para o pedido em massa.
- Escolha um fornecedor que controle todo o processo. Os problemas de cor são mais fáceis de resolver quando a extrusão e a anodização acontecem sob o mesmo teto; é assim que o nosso perfis de extrusão de alumínio anodizado
 Fabricantes de perfis de extrusão de alumínio anodizado, fábrica Matriz Ver Produto → são produzidos e por que o resultado da cor é consistente de lote para lote.
Onde é usado alumínio anodizado colorido
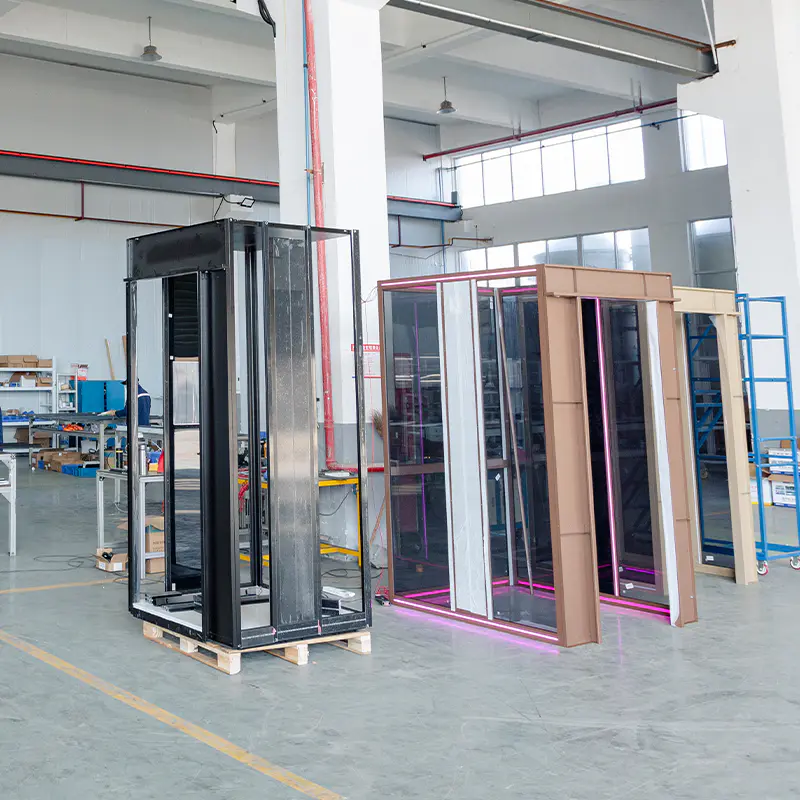
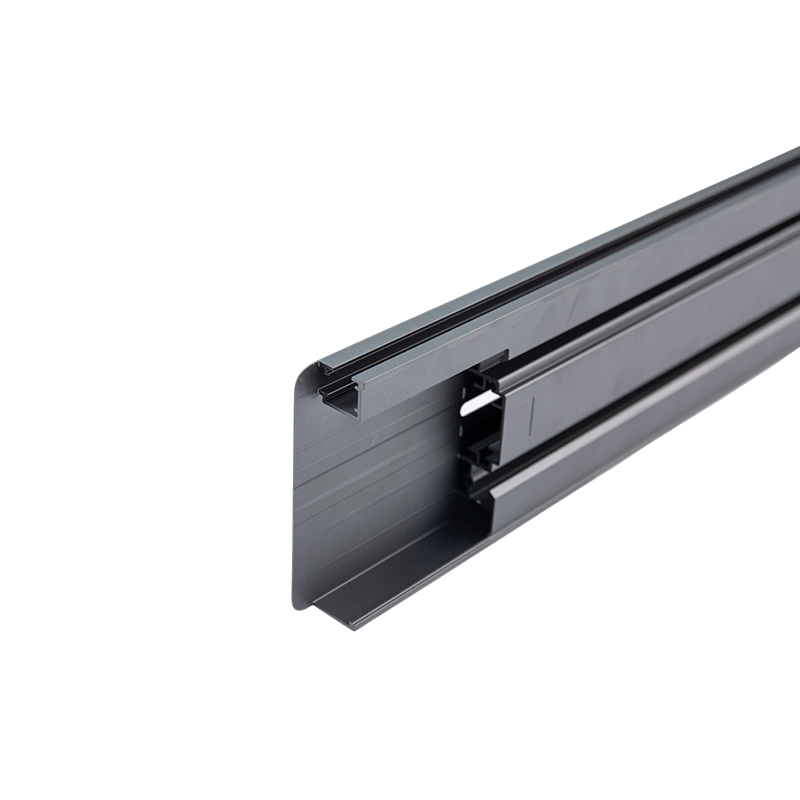
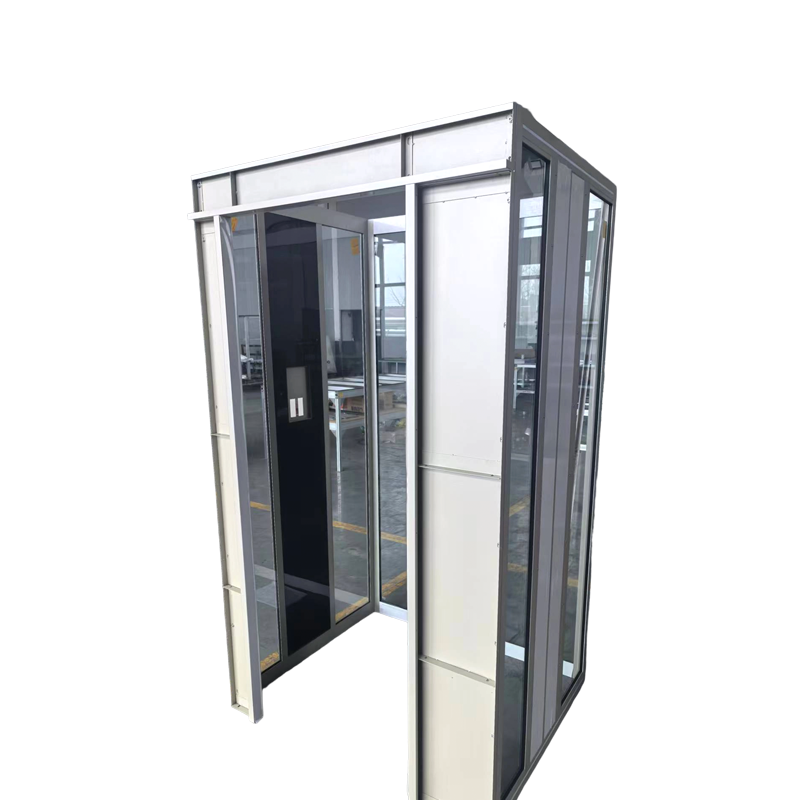
Perfis anodizados coloridos aparecem em locais onde o acabamento precisa sobreviver tanto à inspeção visual quanto ao uso físico. As cabines de duche são um exemplo comum porque os perfis enfrentam humidade, resíduos de sabão e limpezas repetidas; um perfil de box de chuveiro anodizado colorido resistente à corrosão combina um tom consistente com uma superfície que é mais fácil de manter limpa do que a pintura. Os dissipadores de calor contam com a camada anodizada para isolamento elétrico e emissividade térmica. Os interiores dos elevadores usam acabamentos anodizados em bronze escuro e preto porque resistem melhor a impressões digitais e arranhões do que revestimentos brilhantes. Os perfis para utensílios de cozinha utilizam tons claros e foscos que toleram altas temperaturas. Em todos os casos, a cor não é apenas decoração: a camada anodizada é a proteção, e a cor vive dentro do óxido e não em cima dele.
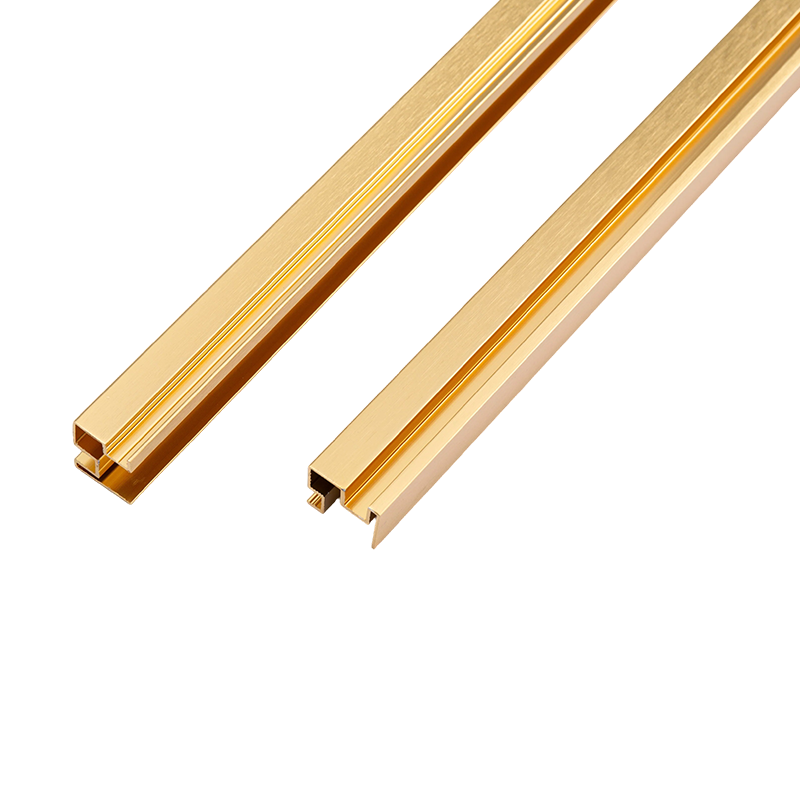 Fornecedor de perfis de alumínio anodizados coloridos resistentes à corrosão para box de chuveiro Matriz Ver Produto →
A regra prática para qualquer pedido de anodização de alumínio é combinar a cor com a capacidade do processo. Bronze escuro, preto, cinza e champanhe são confiáveis em todos os lotes. Podem ser feitas cores brilhantes, mas elas apresentam um risco maior de variação e um custo de amostra mais alto. Os verdadeiros tons de branco e pastel devem ser redirecionados para o revestimento em pó. Com a amostra de referência certa, a liga certa, uma especificação de espessura realista e um fabricante especializado em perfis de alumínio quem opera todo o processo, você poderá receber a cor desejada e a mesma cor no próximo pedido. Isso é o que separa uma especificação de anodização viável de uma suposição.
Postagem anterior
Guia de acabamento anodizado: tipos de processos, espessura de revestimento e controle de qualidade
Próxima postagem
Condutividade térmica do alumínio: dados da liga, efeitos da têmpera e por que é importante
Endereço
Nº 18, Parque Industrial, vila de Yanghua, cidade de Nanxun, distrito de Nanxun, cidade de Huzhou, província de Zhejiang, China
Menu rápido
Assine a newsletter
Direitos de autor© Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Fabricantes de extrusões de alumínio personalizadas

