

Guia de acabamento anodizado: tipos de processos, espessura de revestimento e controle de qualidade
O acabamento anodizado não é uma camada aplicada sobre o alumínio. É a própria superfície do alumínio, convertida em um filme denso de óxido por um processo eletroquímico. Isso significa que o acabamento não pode descascar ou lascar como a tinta. Para os compradores de perfis de alumínio, o resultado prático é uma superfície com resistência à corrosão, resistência ao desgaste e aparência metálica uniforme que dura anos.
A principal decisão ao especificar o alumínio anodizado não é simplesmente anodizar, mas qual tipo de anodização corresponde ao seu caso de uso. Um perfil interior decorativo requer um revestimento diferente de um dissipador de calor de alto desgaste ou de um componente de qualidade marítima. Compreender essas diferenças antes de fazer o pedido pode evitar retrabalhos dispendiosos.
Como funciona o processo de anodização
O processo de anodização utiliza uma célula eletrolítica. A parte de alumínio atua como ânodo, enquanto um contra-eletrodo condutor serve como cátodo. Ambos são imersos em um banho eletrolítico ácido, normalmente ácido sulfúrico diluído para a maioria das aplicações comerciais.
Quando a corrente contínua passa pela célula, os íons de oxigênio são liberados na superfície do alumínio e reagem com o metal para formar óxido de alumínio. A camada de óxido cresce tanto para dentro quanto para fora da superfície original. Este padrão de crescimento é o que torna a anodização fundamentalmente diferente do revestimento ou da pintura. O revestimento não é uma película separada, mas uma transformação do próprio alumínio.
A estrutura do óxido consiste em uma fina camada de barreira na base e uma camada porosa mais espessa acima dela. A camada porosa é crítica porque permite que a superfície absorva corantes para colorir. Após a etapa de anodização, os poros são selados com água quente ou acetato de níquel para fixar a cor e melhorar a resistência à corrosão.
Os parâmetros do processo afetam diretamente o revestimento final. A densidade da corrente, a temperatura do banho e o tempo de anodização determinam a espessura e a dureza do revestimento. Um revestimento Tipo II de 10 mícrons pode levar de 20 a 30 minutos, enquanto um revestimento anodizado rígido de 40 a 50 mícrons pode exigir várias horas de processamento.
Tipos de acabamentos anodizados
Anodização com Ácido Crômico (Tipo I)
A anodização com ácido crômico produz uma camada de óxido fina e densa, normalmente com 2 a 5 mícrons de espessura. Oferece excelente resistência à corrosão com alteração mínima nas dimensões da peça. O Tipo I é frequentemente usado para componentes aeroespaciais de precisão e peças que exigem tolerâncias restritas. O revestimento também forma um excelente primer para pintura posterior.
Anodização com Ácido Sulfúrico (Tipo II)
A anodização com ácido sulfúrico é a escolha padrão para a maioria dos perfis de alumínio comerciais. Produz uma espessura de revestimento de 5 a 25 mícrons e fornece um bom equilíbrio entre proteção contra corrosão, aparência e custo. As superfícies do tipo II aceitam bem os corantes, o que as torna a rota preferida para acabamentos arquitetônicos decorativos onde é necessária uma cor metálica consistente.
Anodização Dura (Tipo III)
A anodização dura é realizada em temperaturas de banho mais baixas, geralmente próximas ao ponto de congelamento, e com densidades de corrente mais altas. O revestimento resultante tem 25 a 50 mícrons de espessura, com uma dureza superficial tipicamente na faixa de 300 a 500 HV. Para contextualizar, os revestimentos padrão do Tipo II geralmente ficam entre 200 e 300 HV. O Tipo III é especificado para componentes que enfrentam alto desgaste, como perfis de dissipadores de calor, carcaças de bombas e trilhos deslizantes.
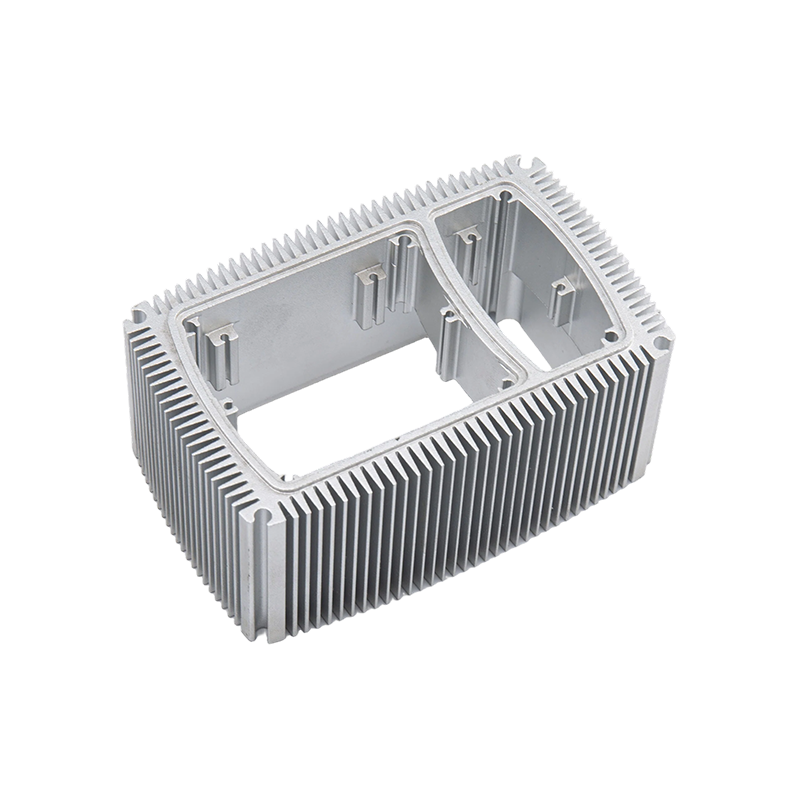
 Anodização dura para ligas de alumínio: revestimento espesso e resistente ao desgaste A anodização dura cria uma camada de óxido de 25–100 µm com dureza de 300–600 HV, ideal para componentes de alto desgaste, como dissipadores de calor e trilhos deslizantes. Este processo atende peças que necessitam de durabilidade além dos revestimentos padrão do Tipo II. Ver Produto →
Espessura do revestimento e especificações de desempenho
| Tipo | Espessura Típica | Dureza superficial | Aplicações Comuns |
|---|---|---|---|
| Tipo I (Chromic) | 2-5 mícrons | Inferior, não mensurável | Aeroespacial de precisão, peças roscadas |
| Tipo II (Sulfuric) | 5-25 mícrons | 200-300 AT | Perfis arquitetônicos, decorativos e gerais |
| Tipo III (Hard) | 25-50 mícrons | 300-500 AT | Dissipadores de calor, perfis de elevador, superfícies de desgaste |
Alumínio anodizado vs revestido a pó
A anodização e a pintura a pó são os dois métodos de acabamento mais comuns para perfis de alumínio, mas resolvem problemas diferentes. Saber a diferença evita erros de especificação dispendiosos.
A anodização converte a superfície do metal em óxido. O acabamento faz parte do próprio alumínio, por isso não pode descascar ou lascar. Mantém uma aparência metálica natural e é altamente resistente ao desbotamento UV. A principal limitação é um revestimento relativamente fino em comparação com o revestimento em pó, o que significa que pouco faz para melhorar a resistência ao impacto.
O revestimento em pó aplica uma camada de polímero normalmente com 60 a 120 mícrons de espessura. Oferece uma paleta de cores mais ampla e pode esconder imperfeições superficiais. No entanto, uma superfície com revestimento em pó pode lascar com o impacto e a camada de polímero pode desbotar ou desbotar com o tempo sob forte luz solar.
Para perfis arquitetônicos externos, a anodização costuma ser a melhor escolha porque a camada de óxido é estável sob exposição UV e não sofre problemas de adesão do revestimento. Para peças que serão manuseadas em condições adversas e necessitam de uma camada protetora espessa, o revestimento em pó ainda é uma opção válida. Na prática, muitos fabricantes oferecem ambos para que você possa combinar o acabamento com o ambiente de instalação.
O que especificar ao solicitar perfis anodizados
Encomendar perfis de alumínio anodizado não envolve apenas escolher um código de cores. Vários detalhes técnicos afetam o resultado final e devem ser confirmados com seu fornecedor antes da produção.
A seleção da liga é o primeiro fator. As ligas da série 6000, especialmente 6063 e 6061, são o padrão para perfis arquitetônicos anodizados. Eles produzem uma camada uniforme de óxido e aceitam corantes de forma consistente. Ligas com alto teor de cobre, como 2024, são mais difíceis de anodizar e tendem a produzir um revestimento mais escuro e menos uniforme.
A preparação da superfície é importante. Linhas de extrusão e marcas de manuseio podem permanecer visíveis após a anodização, a menos que o perfil seja polido mecanicamente ou jateado antes do banho de anodização. Se for necessário um acabamento brilhante ou fosco, deixe isso claro em suas especificações.
A geometria do perfil de extrusão também influencia o resultado. Cantos internos agudos podem criar fluxo de corrente irregular, o que leva a variações na espessura do revestimento. Um design com raios de filete adequados e transições suaves produz um acabamento mais consistente. Para obter mais informações, consulte nossa visão geral do processo de extrusão de alumínio e considerações sobre ligas.
Os requisitos de cor e vedação devem ser declarados explicitamente. Os acabamentos transparentes ou naturais apresentam o tom metálico, enquanto os acabamentos tingidos precisam ser especificados por um número de referência de cor. A vedação normalmente é feita com água quente ou acetato de níquel. Um revestimento bem selado resiste a manchas e proporciona melhor resistência à corrosão. Para peças anodizadas duras, às vezes a vedação é omitida para preservar a dureza máxima, mas esta é uma compensação que você deve discutir com o fornecedor.
Por fim, defina a espessura do revestimento. Perfis decorativos interiores geralmente precisam de 8 a 15 mícrons. Os perfis arquitetônicos externos devem ser especificados em 20 a 25 mícrons. Componentes de desgaste intenso podem exigir 40 mícrons ou mais. Esses números afetam diretamente o custo e o prazo de entrega, portanto seja preciso.
Onde os acabamentos anodizados agregam mais valor
Os acabamentos anodizados proporcionam maiores benefícios quando o perfil de alumínio enfrenta uma combinação de umidade, desgaste mecânico e exposição aos raios UV.
Em aplicações de elevadores, são especificados perfis de cabine anodizados de alta resistência porque o acabamento resiste ao contato constante e à limpeza frequente. A camada anodizada evita a coloração de óxido branco que frequentemente aparece no alumínio não tratado em ambientes úmidos.
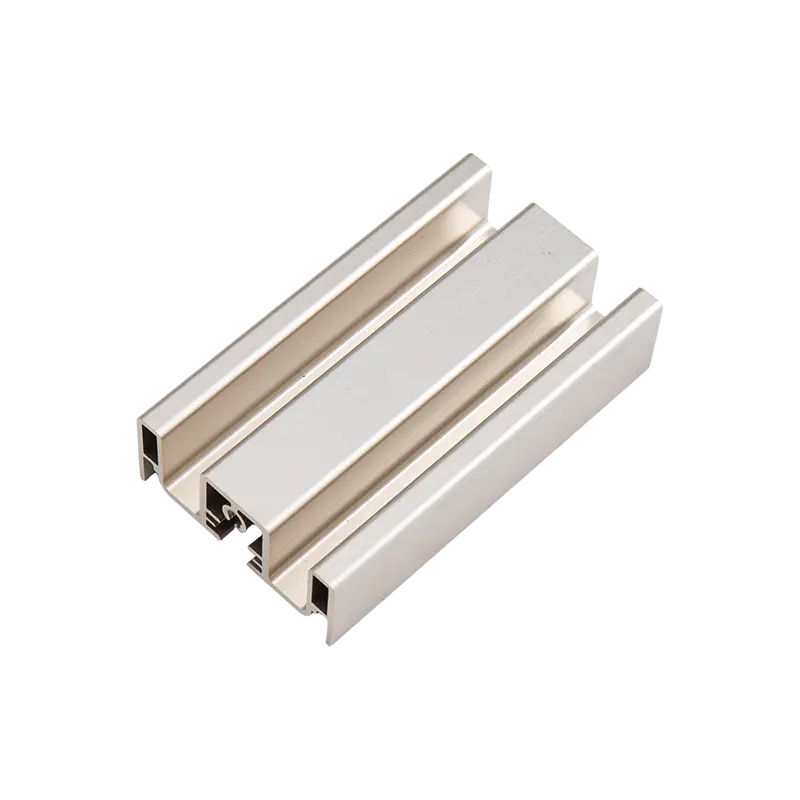
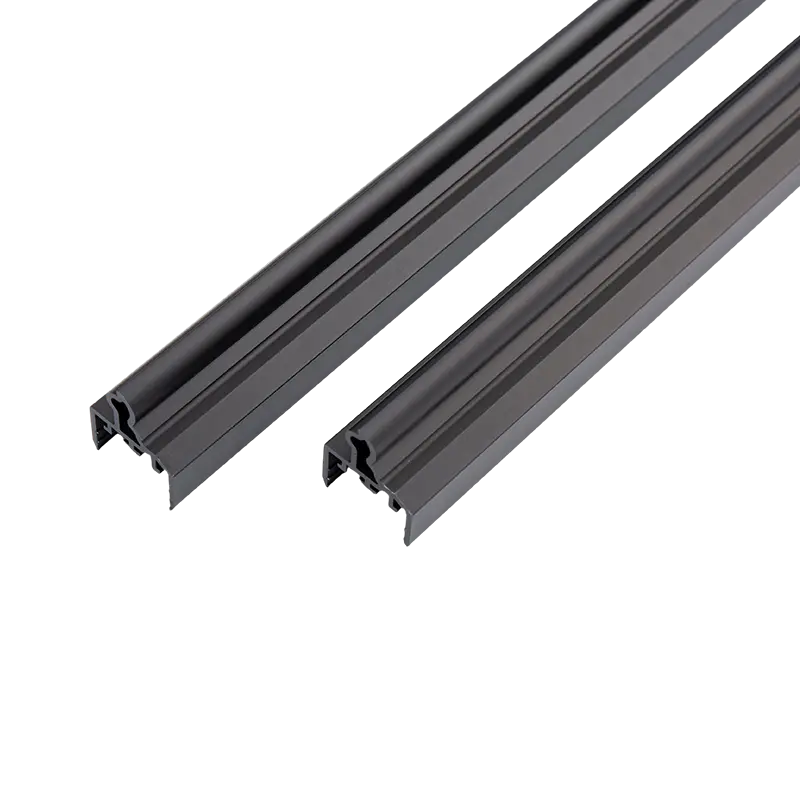
 Perfis de alumínio anodizado de alta resistência para carros de elevador Fabricados em liga 6063/6061 com têmpera T5, esses perfis oferecem rigidez estrutural e resistência a arranhões. O acabamento anodizado evita manchas e reduz a manutenção em ambientes úmidos e de alto uso de elevadores. Ver Produto →
Para dissipadores de calor, a anodização tem uma finalidade funcional. A camada de óxido é eletricamente isolante, o que permite que o dissipador de calor toque nos componentes eletrônicos sem fita isolante adicional. Ao mesmo tempo, uma superfície anodizada irradia calor de forma mais eficiente do que o alumínio puro, melhorando o desempenho térmico geral.
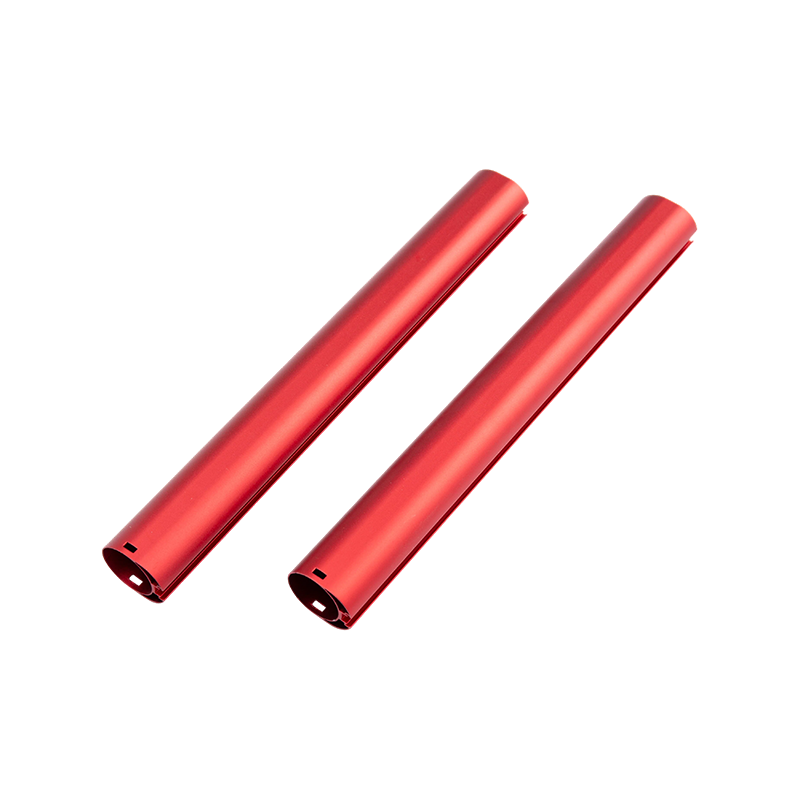
 Extrusões de alumínio anodizado em diversas cores e acabamentos Disponível em prata, preto, bronze, champanhe e cores personalizadas, com espessuras de anodização de AA10 a AA25. Adequado para utensílios de cozinha e box de chuveiro, o acabamento é durável e fácil de limpar. Ver Produto →
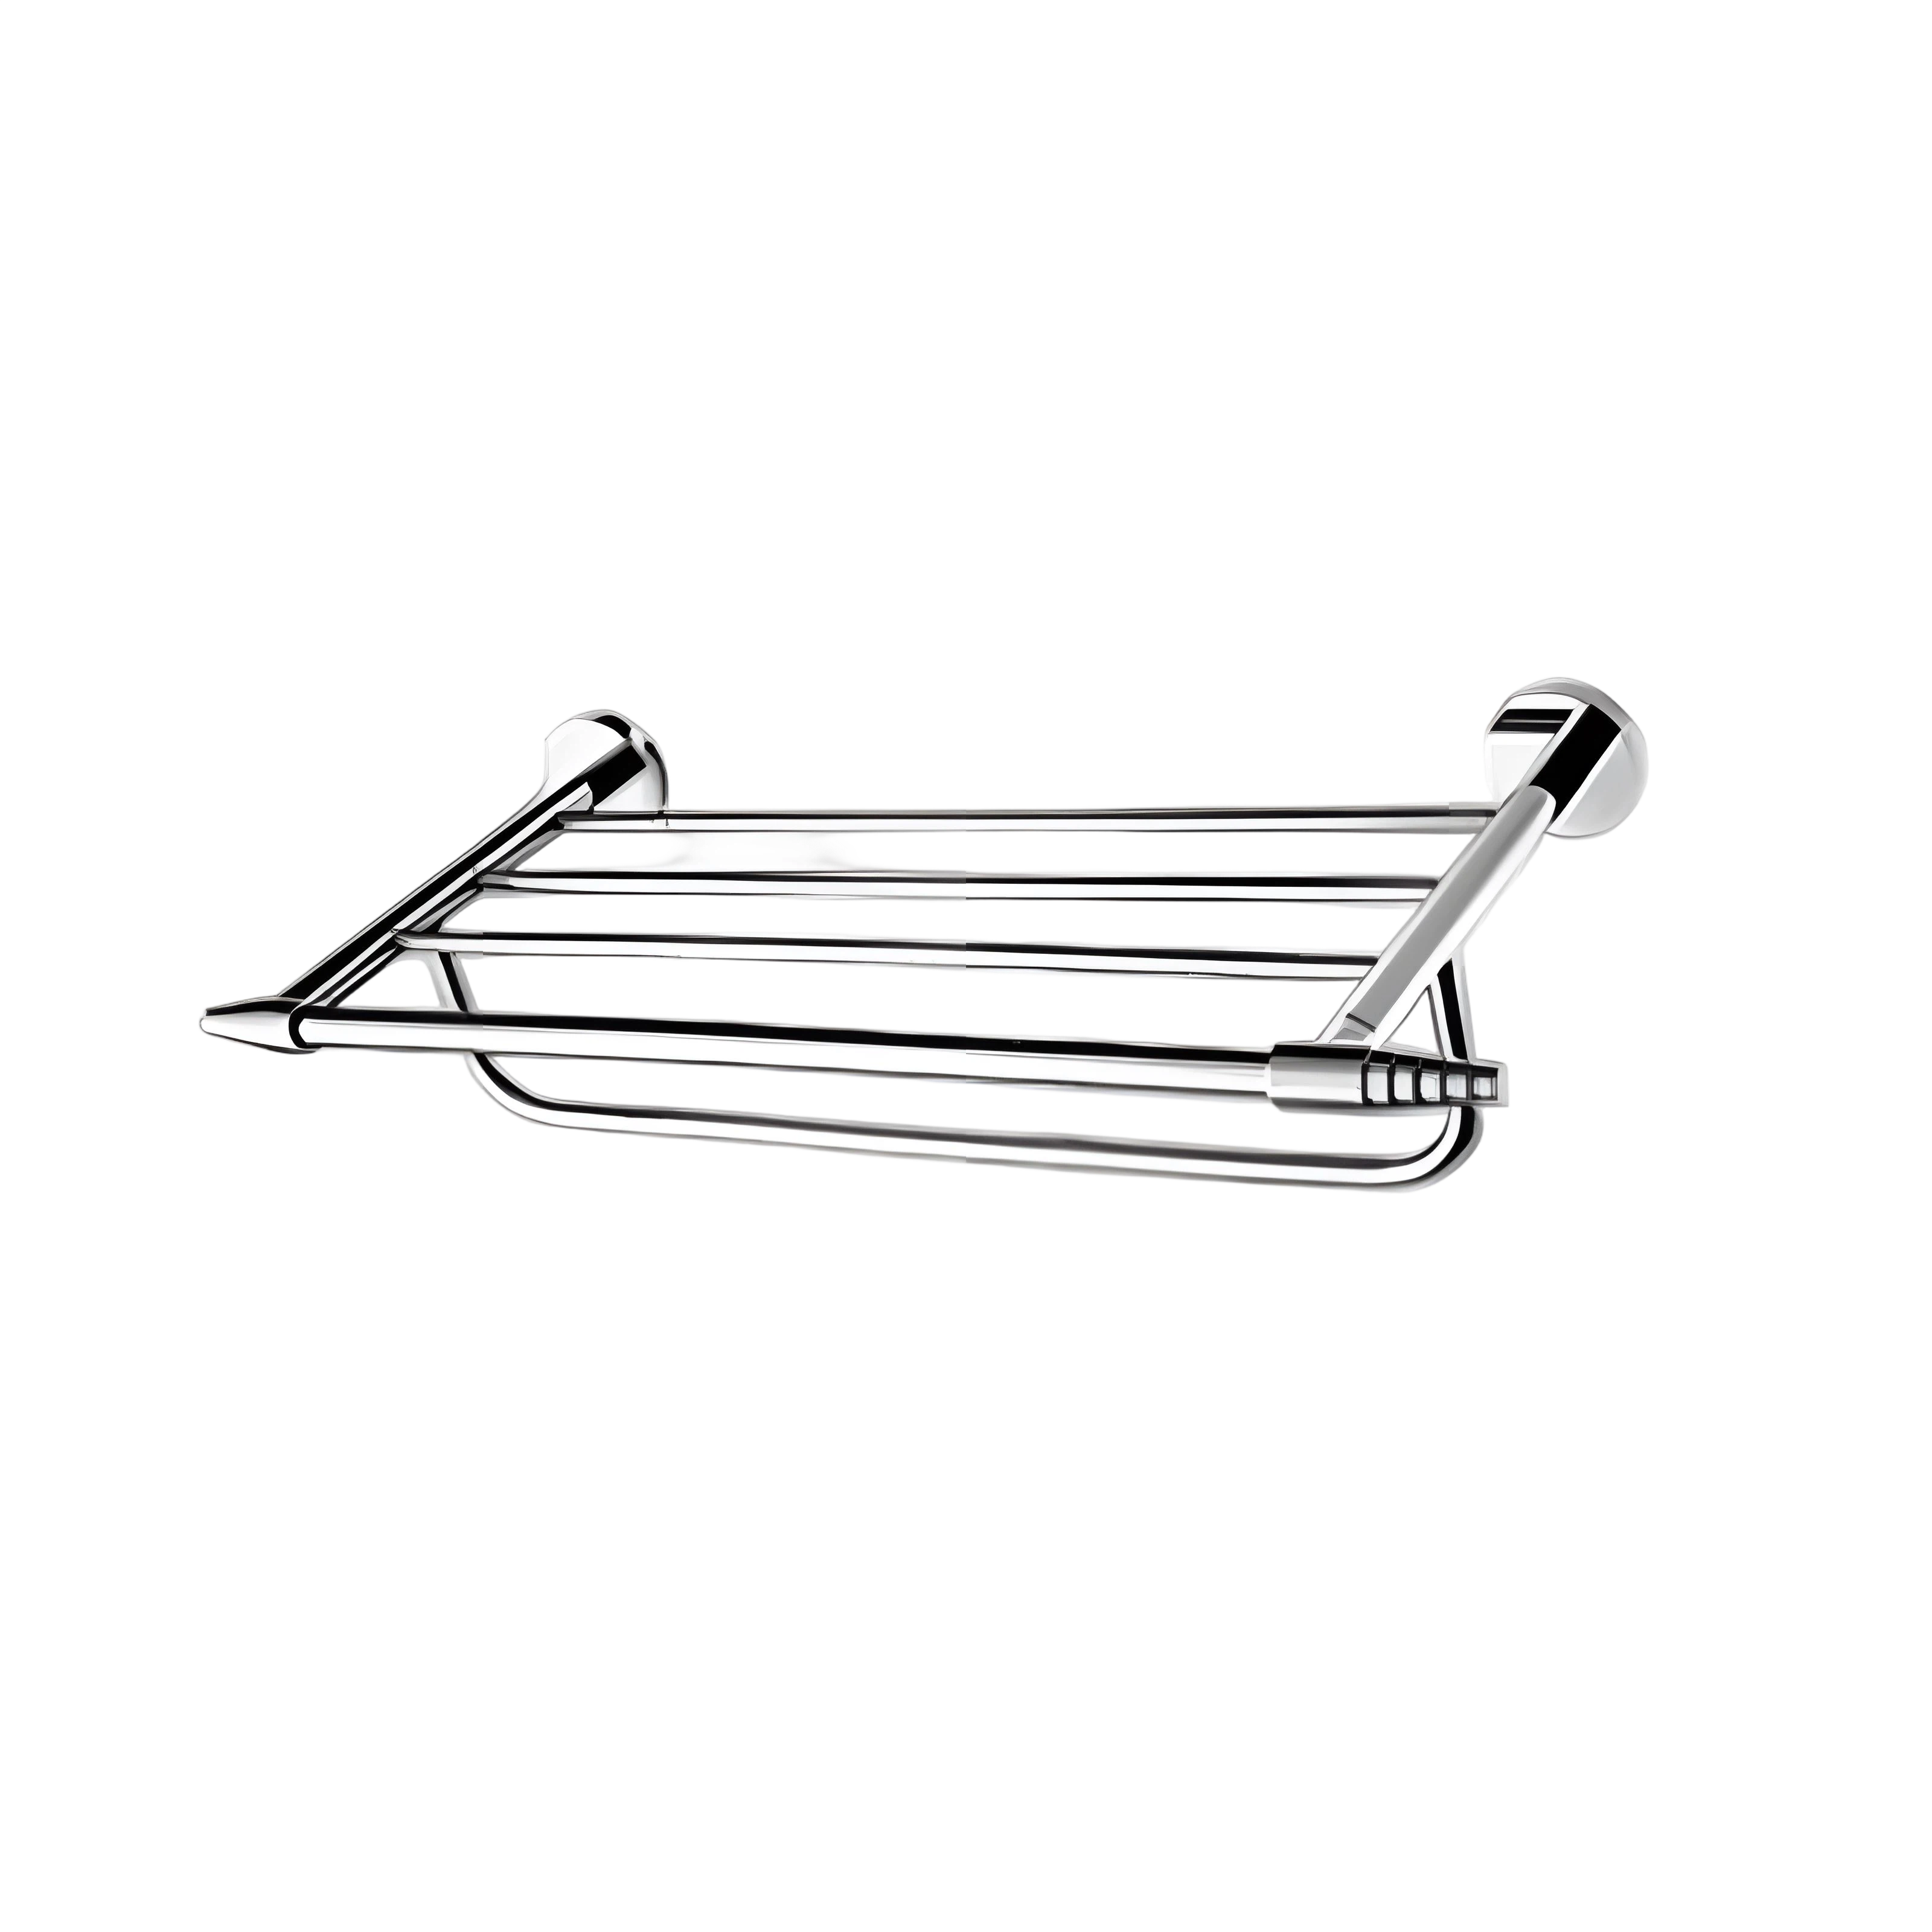
Perfis de utensílios de cozinha e box de chuveiro se beneficiam da anodização de maneira semelhante. O acabamento é fácil de limpar e não corrói após exposição repetida à água, agentes de limpeza ou contato com alimentos. Os perfis de chuveiro anodizados coloridos mantêm uma aparência consistente ano após ano porque o corante é incorporado na camada de óxido em vez de permanecer em uma película superficial.
Para utensílios de cozinha, uma superfície anodizada fosca e resistente a altas temperaturas reduz o risco de os alimentos grudar e simplifica a lavagem. Essas vantagens práticas são a razão pela qual os acabamentos anodizados são padrão em produtos onde a higiene e a durabilidade são importantes.
Postagem anterior
Estrutura de alumínio para montagem solar: guia prático de materiais e dicas de seleção
Próxima postagem
Cores de anodização de alumínio: opções, limites e como especificá-los corretamente
Endereço
Nº 18, Parque Industrial, vila de Yanghua, cidade de Nanxun, distrito de Nanxun, cidade de Huzhou, província de Zhejiang, China
Menu rápido
Assine a newsletter
Direitos de autor© Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Fabricantes de extrusões de alumínio personalizadas

