

Perfis de extrusão de alumínio: processo, ligas e guia de design
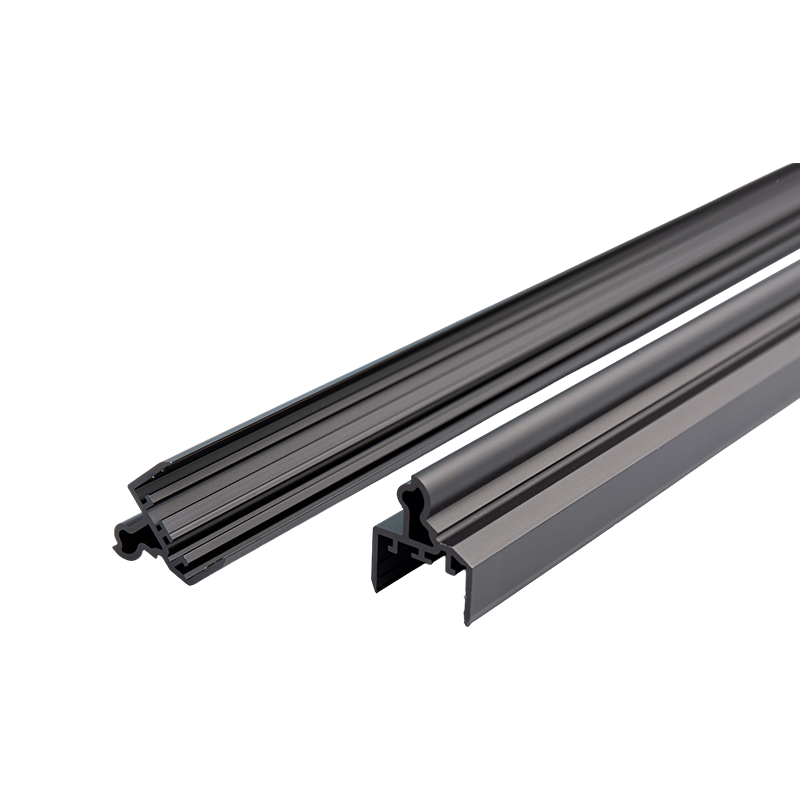
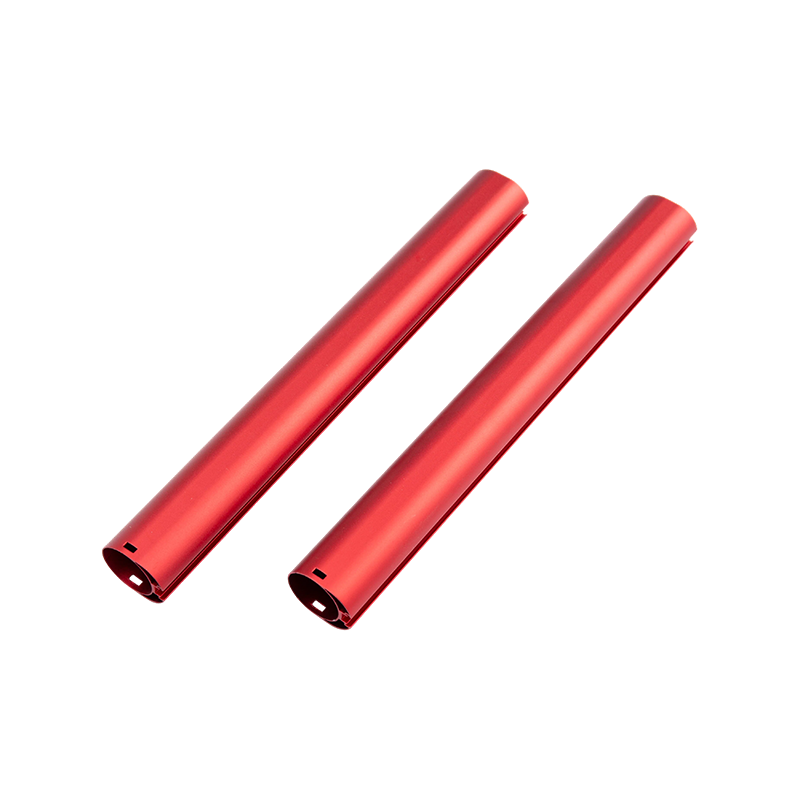
Perfis de extrusão de alumínio são componentes com formato quase líquido formados forçando um tarugo de alumínio aquecido através de uma matriz de aço personalizada, combinando liberdade de projeto de seção transversal quase ilimitada, uma relação resistência-peso de cerca de um terço da do aço e custos de ferramentas normalmente abaixo de US$ 3.000. Esta combinação torna a extrusão a rota mais econômica para peças metálicas lineares de alto volume, com produção global superior a 27 milhões de toneladas por ano.
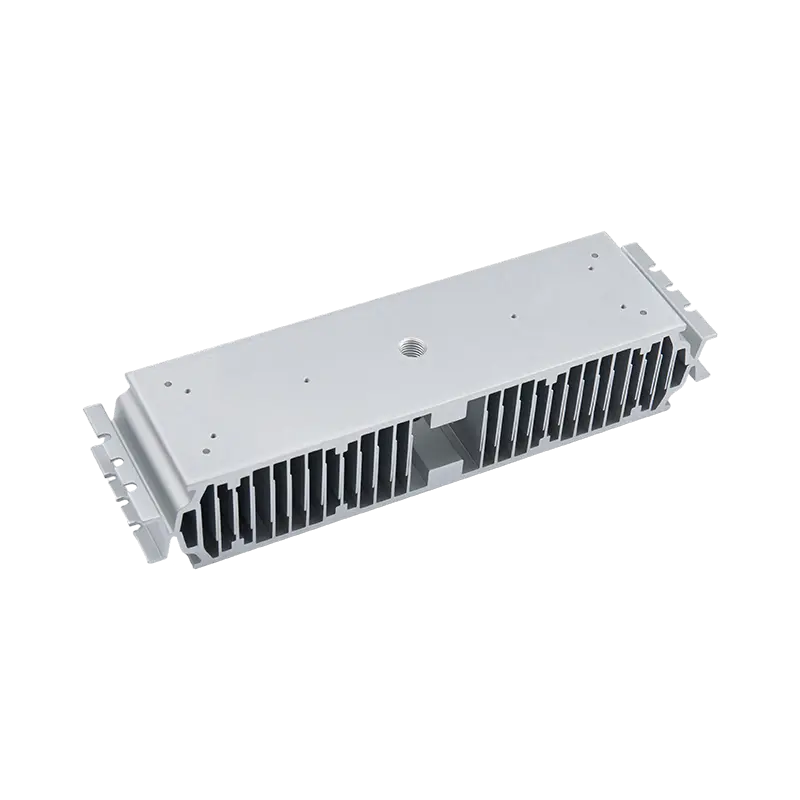
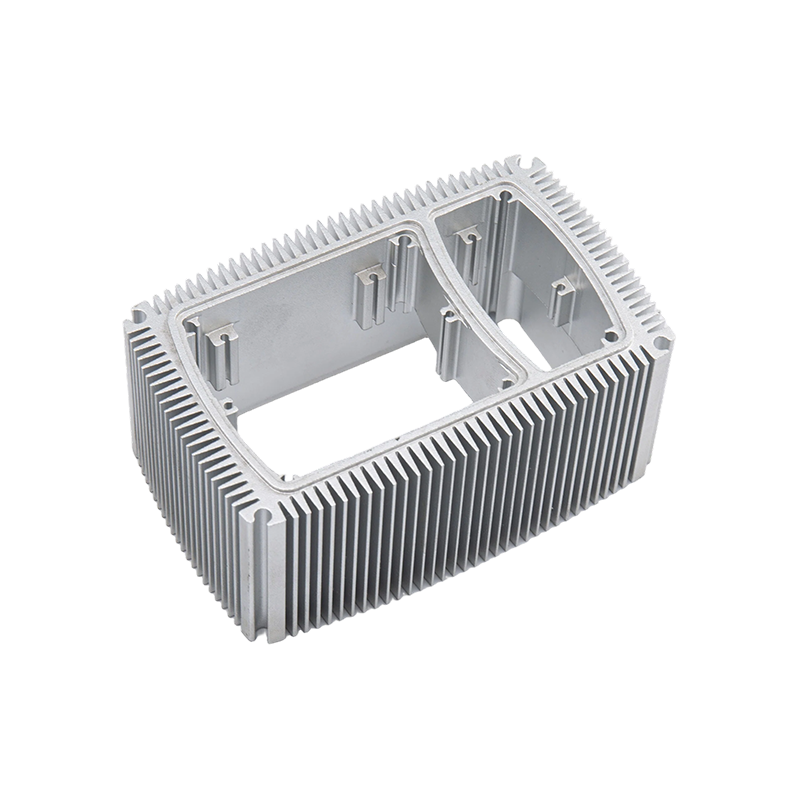
Desde caixilhos de janelas e dissipadores de calor até bandejas de baterias para veículos elétricos, os perfis extrudados atendem a quase todos os setores. Este guia detalha os cinco fatores que determinam o custo e a qualidade de um perfil: o processo de fabricação, a seleção da liga, as regras de projeto, os padrões de tolerância e os acabamentos superficiais.
Como funciona o processo de extrusão de alumínio
Mais de 90% dos perfis de alumínio são produzidos por extrusão direta, onde um aríete empurra o tarugo na mesma direção em que o metal flui através da matriz. Uma linha de produção completa segue esta sequência:
- Aquecimento de tarugos — os tarugos da série 6063 são cortados e aquecidos para 420–480°C , macio o suficiente para fluir, mas nunca derretido.
- Preparação da matriz — a matriz de aço para ferramentas H13 é pré-aquecida a cerca de 450–500°C para evitar choque térmico e garantir um fluxo uniforme do metal.
- Extrusão - aplica-se um carneiro hidráulico 1.500–15.000 toneladas de força , empurrando o metal através da abertura da matriz a 3–180 m/min, dependendo da liga e da geometria.
- Têmpera — resfriamento controlado a ar ou água nas eclusas de saída da estrutura metalúrgica; 6061 requer têmpera em água para atingir propriedades T6.
- Alongamento — os perfis são esticados 1–3% para endireitá-los e aliviar o estresse interno.
- Corte e envelhecimento — os perfis são cortados no comprimento certo e envelhecidos artificialmente: as têmperas T5 assam a aproximadamente 180°C por 4–6 horas, enquanto T6 adiciona um tratamento de solução próximo a 530°C antes do envelhecimento.
Escolhendo a liga certa: 6063 vs 6061 vs 6005A
6063 é responsável por cerca de 80% dos perfis arquitetônicos graças à sua excelente qualidade superficial e extrusabilidade, enquanto o 6061 é o padrão para peças estruturais que necessitam de maior resistência. As ligas de extrusão mais comuns são comparadas da seguinte forma:
| Liga e Temperamento | Resistência à tração (MPa) | Força de rendimento (MPa) | Alongamento (%) | Aplicações Típicas |
|---|---|---|---|---|
| 6063-T5 | 160 | 110 | 8 | Caixilhos de janelas, acabamentos, dissipadores de calor LED |
| 6063-T6 | 205 | 170 | 10 | Perfis decorativos, tubos para móveis |
| 6061-T6 | 310 | 276 | 8 | Estruturas estruturais, automotivas, marítimas |
| 6005A-T6 | 260 | 215 | 9 | Carrocerias de caminhões, escadas, veículos ferroviários |
| 6082-T6 | 310 | 260 | 8 | Pontes, guindastes, obras estruturais europeias |
Dois fatores adicionais geralmente decidem a escolha: condutividade térmica e teto resistente. 6063 conduz calor a aproximadamente 200 W/m·K versus cerca de 167 W/m·K para 6061 , e é por isso que os dissipadores de calor de LED e CPU são quase sempre 6063. Quando as cargas excedem o que 6061 pode suportar, 7075 (tração de 572 MPa) existe, mas raramente é extrudado - é difícil de formar e custa 2–3 vezes mais, então a maioria dos projetistas engrossa a seção em vez de trocar as ligas.

Regras de design que controlam custos e qualidade
Uma matriz de extrusão se comporta como uma ferramenta elástica: cada característica geométrica do seu perfil altera a forma como o metal flui e quanto tempo a matriz sobrevive. Quatro regras determinam a maior parte da diferença de custo entre um perfil barato e um caro.
Espessura da parede
A parede mínima prática é cerca de 1,0 mm para 6063 e cerca de 1,5 mm para 6061, mas paredes abaixo de 1,2 mm aumentam as taxas de refugo e o risco de deflexão da matriz. Como a matéria-prima normalmente representa de 60 a 75% do custo da peça, a remoção de 0,5 mm de uma parede não crítica costuma ser a etapa mais eficaz de redução de custos disponível.
Círculo circunscrito e tamanho da imprensa
Cada perfil deve caber dentro do círculo circunscrito da matriz, e o diâmetro do círculo determina em qual prensa - e, portanto, em qual nível de preço - seu pedido é executado:
| Diâmetro do boleto | Força de imprensa típica | Círculo Circunscrição Máximo |
|---|---|---|
| 6 pol. (152 mm) | 1.500–1.800 toneladas | ~125mm |
| 7 pol. (178 mm) | 2.000–2.500 toneladas | ~165mm |
| 9 pol. (229 mm) | 3.000–3.500 toneladas | ~230mm |
| 305 mm (12 pol.) | 5.000 toneladas e mais | ~320mm |
Manter o círculo abaixo de aproximadamente 165 mm mantém o perfil em uma prensa comum de 7 polegadas e evita a sobretaxa aplicada por prensas maiores.
Equilíbrio geométrico e recursos fáceis de usar
- Mantenha as seções transversais tão simétricas quanto possível – os perfis assimétricos curvam-se e torcem-se na saída da matriz, acrescentando trabalho de endireitamento e sucata.
- Limite a profundidade do slot a cerca de 3× a largura do slot; "línguas" mais profundas e finas desviam sob pressão e causam variação dimensional.
- Adicione raios de canto de pelo menos 0,5 mm para reduzir a concentração de tensão, melhorar o fluxo do metal e prolongar a vida útil da matriz.
- Seções ocas exigem matrizes de vigia e sempre produzem costuras de solda – posicione as costuras longe de superfícies visíveis ou de alta tensão.
Tolerâncias Dimensionais e Padrões
A classe de tolerância é um dos itens mais frequentemente superespecificados – e pagos demais – em um desenho. As tolerâncias padrão cobrem a maioria dos trabalhos estruturais e arquitetônicos; classes de precisão devem ser reservadas para peças correspondentes e montagens mecânicas.
| Padrão | Região | Tolerância Típica (Dimensões ≤ 30 mm) | Uso típico |
|---|---|---|---|
| EN 12020-2 | Europa | ±0,10 mm | Montagens de precisão, peças deslizantes e correspondentes |
| EN 755-9 | Europa | ±0,20 mm | Perfis estruturais e arquitetônicos gerais |
| ASTM B221 | América do Norte | ±0,15–0,25 mm | Obras estruturais, arquitetônicas e marítimas |
| GB/T 5237 | China | ±0,15 mm (alta qualidade) | Exportar perfis arquitetônicos |
Além das dimensões da seção transversal, especifique retilineidade (normalmente 1–2 mm por metro) , torção e planicidade para perfis longos ou largos, uma vez que estas tolerâncias de forma são controladas separadamente dentro da EN 755-9 e EN 12020-2.

Acabamentos de superfície e suas compensações
O acabamento fresado é gratuito e adequado para peças estruturais ocultas, mas a maioria dos perfis recebe revestimento funcional ou decorativo. A escolha afeta principalmente a resistência à corrosão, opções de cores e custo:
- Anodização — desenvolve uma camada de óxido de 5–25 μm com dureza superficial de 300–500 HV; o padrão para dissipadores de calor, acabamentos e peças marítimas, e preserva a aparência metálica.
- Revestimento em pó — aplica um filme de polímero de 60–120 μm em 200 cores RAL; o padrão arquitetônico, com sistemas Qualicoat Classe 2 classificados para 10 anos em ambientes externos.
- Revestimento eletroforético (e-coat) — deposita um filme transparente de 15–35 μm com excelente uniformidade, muitas vezes combinado com anodização.
- Revestimento PVDF — um sistema de fluoropolímero de 25–40 μm com resistência às intempéries de 20 anos, especificado para paredes cortina e fachadas costeiras.
- Sublimação de grão de madeira — transfere padrões de madeira para uma base com revestimento em pó para perfis decorativos de interiores.
Anodização e revestimento em pó normalmente adicionam 10–25% do custo da peça dependendo da espessura e da cor do filme, com acabamentos anodizados metálicos e brilhantes no topo dessa faixa.
Aplicativos e os quatro fatores de custo
A procura por perfis extrudidos concentra-se em cinco grandes mercados:
- Construção e construção — cerca de 30% do volume global: caixilhos de janelas e portas, fachadas, grades.
- Transporte — cerca de 25%: bandejas de baterias EV, vigas de pára-choques e carrocerias de vagões ferroviários, principalmente em 6061 e 6005A.
- Eletrônica e gerenciamento térmico — Luminárias LED e dissipadores de calor CPU que exploram a condutividade de 200 W/m·K do 6063.
- Energia solar — Estruturas 6063-T5 e trilhos de montagem para a maioria dos módulos fotovoltaicos.
- Automação industrial — Sistemas de estrutura com ranhura em T (séries 4040, 4080, 8080) para proteções de máquinas, transportadores e estações de trabalho.
O que determina o preço de um perfil
- Matéria-prima — o preço do alumínio na LME mais o prêmio regional normalmente representa 60–75% do custo total da peça , portanto, o preço do perfil acompanha de perto os mercados de metais.
- Complexidade de conversão — paredes finas, seções ocas e tolerâncias restritas aumentam os custos de extrusão e envelhecimento, normalmente de US$ 0,5 a 1,5 por kg.
- Ferramentas - uma matriz de aço H13 custa entre US$ 800 e 3.000 de uma única vez e geralmente dura mais de 100 toneladas de produção, portanto o custo da matriz por peça torna-se insignificante em volume.
- Concluir e quantidade do pedido — o tratamento de superfície acrescenta 10 a 25%, e a maioria das fábricas estabelece pedidos mínimos de 300 a 500 kg por perfil.
Para a maioria dos projetos, a especificação padrão é 6063-T5 com tolerâncias padrão EN 755-9 ou ASTM B221 e acabamento anodizado ou com revestimento em pó ; mude para 6061-T6 somente quando as cargas estruturais exigirem e pague por tolerâncias de precisão apenas em superfícies que realmente combinem com outros componentes. Obtenha a espessura da parede, o círculo circunscrito e a simetria diretamente no desenho, e a extrusão proporcionará o menor custo por metro de qualquer processo de conformação de metal.
Postagem anterior
Extrusão CNC de Alumínio: Guia de Processo, Custo e Usinagem
Próxima postagem
Sem artigo seguinte
Endereço
Nº 18, Parque Industrial, vila de Yanghua, cidade de Nanxun, distrito de Nanxun, cidade de Huzhou, província de Zhejiang, China
Menu rápido
Assine a newsletter
Direitos de autor© Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Fabricantes de extrusões de alumínio personalizadas

