

Usinagem CNC para extrusão de alumínio: guia de precisão e processo
Principais vantagens da usinagem CNC de extrusões de alumínio
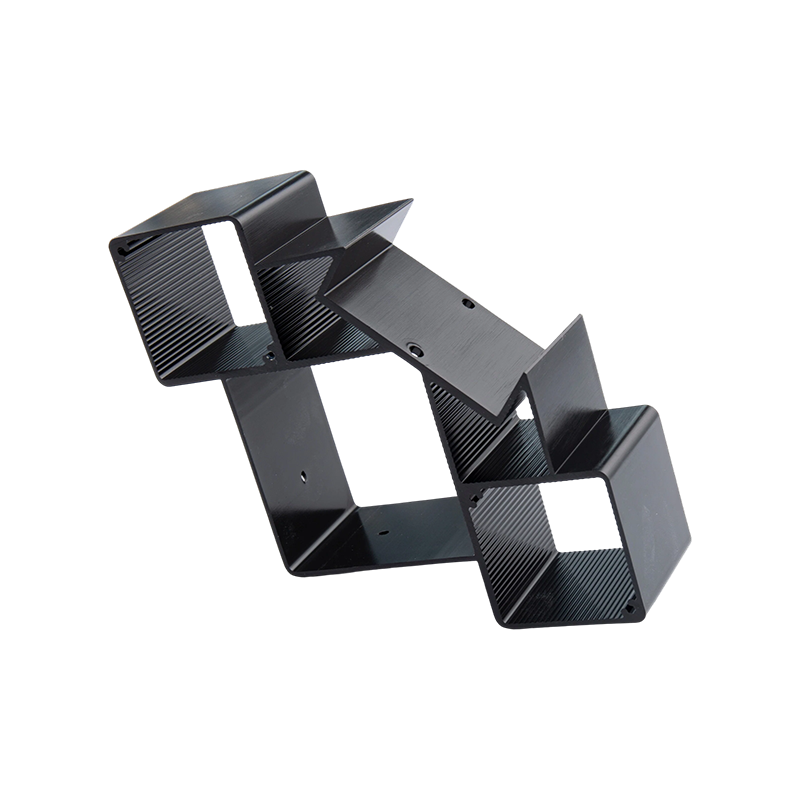
A usinagem CNC é o processo secundário definitivo para transformar extrusões de alumínio padrão em componentes funcionais de alta precisão, oferecendo tolerâncias dimensionais tão restritas quanto ±0,005 polegadas (±0,127mm) que a extrusão por si só não pode alcançar. Embora a extrusão forneça um formato quase final eficiente, as operações CNC, como fresamento, furação e rosqueamento, são essenciais para adicionar recursos complexos, garantir o encaixe da montagem e atender às especificações críticas de engenharia.
A combinação aproveita o baixo desperdício de material da extrusão com a liberdade geométrica da fabricação subtrativa. Para execuções de produção de alto volume que excedam 1.000 unidades , essa abordagem híbrida normalmente reduz o custo total da peça em 30% a 50% em comparação com a usinagem de tarugos sólidos, principalmente devido aos tempos de ciclo reduzidos e aos menores gastos com matéria-prima.
Ligas de alumínio ideais para usinagem de extrusão
Selecionar a liga correta é fundamental porque a usinabilidade varia significativamente entre os graus de extrusão. A escolha errada pode levar a acabamentos superficiais ruins, desgaste excessivo da ferramenta ou formação de rebarbas que exigem rebarbação secundária dispendiosa.
| Liga | Classificação de usinabilidade | Características Primárias | Melhor Aplicação |
|---|---|---|---|
| 6061-T6 | Bom | Versátil, soldável, resistente à corrosão | Quadros estruturais gerais, suportes |
| 6063-T5/T6 | Justo para bom | Acabamento superficial superior, mais macio | Acabamento arquitetônico, dissipadores de calor |
| 2011-T3 | Excelente | Usinagem livre, produz pequenos cavacos | Peças de máquinas de parafuso de alta velocidade |
| 7075-T6 | Bom | Ultra-alta resistência, classe aeroespacial | Componentes estruturais de carga pesada |
Por que 6061-T6 continua sendo o padrão da indústria
Apesar das alternativas especializadas, 6061-T6 é responsável por mais de 70% dos projetos de extrusão usinada devido às suas propriedades equilibradas. Oferece resistência suficiente para a maioria das aplicações industriais, mantendo a formação previsível de cavacos e excelente resposta à anodização. Para oficinas que priorizam a velocidade de usinagem pura em detrimento da resistência, 2011 permite taxas de avanço de até 20% maior do que 6061, mas carece de soldabilidade e tem menor resistência à corrosão.
Estratégias críticas de fixação para perfis de paredes finas
As extrusões de alumínio são inerentemente propensas a deflexão e vibração durante a usinagem CNC devido às suas paredes finas e perfis abertos. A fixação inadequada é a principal causa de imprecisões dimensionais e marcas de trepidação. A usinagem bem-sucedida requer um projeto de fixação dedicado, em vez de tornos genéricos.
- Acessórios aninhados: Mordentes macios ou subplacas usinadas sob medida que combinam com o perfil externo da extrusão evitam o esmagamento e distribuem a força de fixação uniformemente por todo o comprimento.
- Mandris Internos: Para perfis ocos, a inserção de um mandril de suporte ou uma braçadeira interna expansível evita o colapso da parede ao aplicar forças de corte laterais.
- Mandris de vácuo: Ideal para extrusões de face plana onde grampos mecânicos obstruiriam os caminhos da ferramenta; eficaz para segurar grandes áreas de superfície sem distorção.
- Suportes finais: Sempre apoie ambas as extremidades de extrusões longas para eliminar vibrações harmônicas; vãos não suportados excedendo 12 polegadas aumentar significativamente o risco de vibração.
Diretrizes de projeto para reduzir custos de usinagem
Eficiência de custos em Usinagem CNC para extrusão de alumínio é determinado durante a fase de projeto. Pequenas modificações no modelo CAD podem reduzir drasticamente o tempo de ciclo e eliminar configurações desnecessárias.
Padronize tamanhos e profundidades de furos
Cada diâmetro de furo exclusivo requer uma troca de ferramenta separada e verificação de configuração. Limitando projetos a 3-4 tamanhos de broca padrão por peça pode reduzir o tempo de usinagem em 15%. Além disso, evite furos profundos com proporções superiores a 10:1 ; estes exigem ciclos especializados de perfuração picareta e brocas de canhão, aumentando exponencialmente os custos.
Alinhar recursos com direção de extrusão
Sempre que possível, oriente as peças usinadas paralelamente ou perpendicularmente ao eixo de extrusão. Isto permite que múltiplas peças sejam fixadas em uma única matriz linear e usinadas em uma execução contínua do programa. Recursos angulares que exigem eixos rotativos ou placas angulares personalizadas adicionam $ 50- $ 150 por configuração em fixação e sobrecarga de programação.
Especifique tolerâncias realistas
Aplique tolerâncias restritas apenas a superfícies de contato funcionais. Uma tolerância de extrusão padrão é ±0,010 polegadas ; especificar ±0,001 polegadas em recursos não críticos força alimentações mais lentas, inspeção adicional e, potencialmente, operações de EDM ou retificação. Reserve tolerâncias de precisão exclusivamente para assentos de rolamentos, furos de pinos e superfícies de vedação.

Considerações sobre acabamento superficial e pós-processamento
A qualidade final da superfície das extrusões de alumínio usinadas depende tanto dos parâmetros de corte quanto dos tratamentos de acabamento subsequentes. Compreender esta relação evita retrabalhos dispendiosos e garante consistência estética.
- Parâmetros de corte: Use fresas de topo afiadas de metal duro com ângulos de inclinação elevados e canais polidos projetados especificamente para alumínio. Correndo em 12.000 RPM com carga de cavacos apropriada produz um acabamento espelhado conforme usinado (Ra 32 µin ou melhor).
- Preparação para anodização: Se for necessária anodização Tipo II ou Tipo III, evite jateamento agressivo antes da usinagem. As superfícies usinadas devem ser deixadas limpas; a anodização replicará as marcas da ferramenta, portanto, obtenha o acabamento desejado durante o corte, não depois.
- Gerenciamento de rebarbas: Especifique claramente os requisitos de tratamento de borda. A rebarbação por rotação funciona para geometrias simples, mas pode arredondar arestas críticas; a rebarbação manual preserva cantos afiados, mas aumenta o custo de mão de obra. A rebarbação térmica é ideal para passagens internas complexas e inacessíveis a ferramentas manuais.
- Revestimento em pó: Mascare todos os furos e faces usinados com precisão antes do revestimento. A espessura do revestimento em pó normalmente adiciona 0,002-0,004 polegadas por lado, que deve ser considerado nas dimensões de usinagem pré-revestimento para manter o ajuste da montagem final.
Postagem anterior
Você pode revestir a extrusão de alumínio com pó? Guia de processo e preparação
Próxima postagem
Perfis de extrusão de alumínio com revestimento PVDF: durabilidade e benefícios
Endereço
Nº 18, Parque Industrial, vila de Yanghua, cidade de Nanxun, distrito de Nanxun, cidade de Huzhou, província de Zhejiang, China
Menu rápido
Assine a newsletter
Direitos de autor© Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Fabricantes de extrusões de alumínio personalizadas

