

Você pode revestir a extrusão de alumínio com pó? Guia de processo e preparação
Resposta direta: Viabilidade e desempenho do alumínio com revestimento em pó
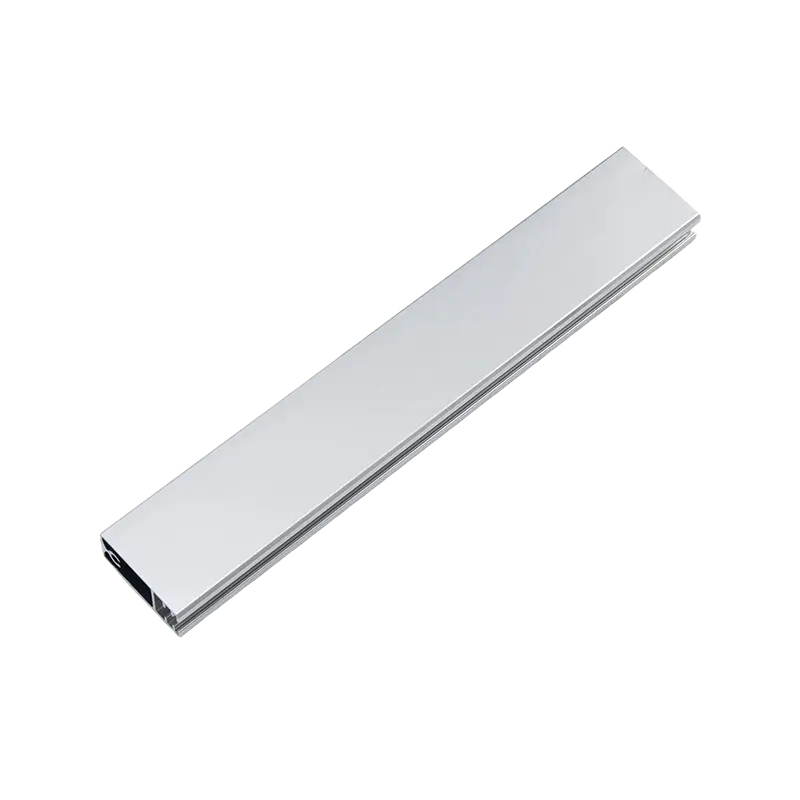
Sim, extrusões de alumínio pode ser revestido com pó com sucesso, e esta combinação é uma das opções de acabamento mais duráveis disponíveis para aplicações arquitetônicas, automotivas e industriais. O revestimento em pó adere eletrostaticamente a superfícies de alumínio devidamente preparadas , criando um acabamento que normalmente dura de 15 a 25 anos em ambientes externos sem lascar, desbotar ou corroer. No entanto, o sucesso depende inteiramente da preparação meticulosa da superfície; o alumínio não tratado ou limpo incorretamente apresentará falhas de adesão dentro de meses devido à sua camada de óxido que ocorre naturalmente e à suscetibilidade à contaminação. Quando executadas corretamente com protocolos apropriados de pré-tratamento e cura, as extrusões de alumínio com revestimento em pó obtêm a certificação AAMA 2604 ou Qualicoat Classe II, validando seu desempenho para uso externo exigente.
Requisitos Críticos de Preparação de Superfície
A superfície reativa do alumínio exige um pré-tratamento especializado que difere fundamentalmente do processamento do aço. Ignorar ou encurtar essas etapas é a principal causa de falhas em campo em produtos de alumínio com revestimento em pó.
- Desengordurante: Remova óleos, lubrificantes e sujeira de lojas usando produtos de limpeza de pH alcalino ou neutro a 130–150°F; produtos de limpeza ácidos correm o risco de causar corrosão em ligas macias como 6063-T5.
- Desoxidação/Gravação: Aplique desoxidante sem cromato ou ataque ácido suave para remover a camada de óxido nativo (Al₂O₃) e criar uma superfície microscopicamente rugosa para ancoragem mecânica; alvo de profundidade de perfil de 0,5–1,5 µm.
- Revestimento de conversão: Aplique revestimento de conversão sem zircônio, titânio ou cromo para aumentar a resistência à corrosão e fornecer locais de ligação química; adiciona uma camada protetora de 0,1–0,3 µm invisível a olho nu.
- Enxaguar e secar: Use enxágue final com água DI para evitar manchas minerais; seque completamente abaixo de 180°F antes da aplicação do pó para evitar a liberação de gases durante a cura.
Por que a abrasão mecânica por si só é insuficiente
O jato de areia ou o brilho escocês criam textura física, mas deixam contaminantes incorporados e não abordam a química de passivação do alumínio. Sem tratamento de conversão química, a umidade penetra nos poros microscópicos abaixo do revestimento, iniciando a corrosão filiforme que se propaga lateralmente sob o filme. Testes da indústria mostram a força de adesão cai 60–80% em substratos somente de alumínio desgastados mecanicamente versus substratos pré-tratados quimicamente após 1.000 horas de exposição à névoa salina.
Considerações Específicas da Liga e Limitações Térmicas
Nem todas as extrusões de alumínio respondem de forma idêntica aos processos de revestimento em pó. A composição da liga e a condição de têmpera influenciam tanto a compatibilidade do pré-tratamento quanto a estabilidade térmica durante a cura.
| Temperamento de liga | Temperatura máxima de cura | Sensibilidade pré-tratamento | Aplicativos comuns |
|---|---|---|---|
| 6063-T5/T6 | 400°F (205°C) | Baixo – protocolos padrão se aplicam | Janelas arquitetônicas, portas, acabamentos |
| 6061-T6 | 375°F (190°C) | Médio – Evite álcalis fortes | Quadros estruturais, ferragens marítimas |
| 6005A-T6 | 380°F (193°C) | Baixo – Revestimento com excelente soldabilidade | Estantes solares, transporte |
| 7075-T6 | 325°F (163°C) máx. | Alto – O teor de cobre causa manchas | Componentes aeroespaciais de alto estresse |
Gerenciando a liberação de gases em peças fundidas e seções espessas
Extrusões com paredes espessas (>0,25") ou vazios internos podem liberar gases retidos durante a cura, causando furos ou bolhas no revestimento. Pré-aquecer as peças a 250–300°F por 10–15 minutos antes da aplicação do pó eliminar os voláteis. Alternativamente, especifique pós de cura em baixa temperatura (325–350°F) projetados para substratos sensíveis ao calor, embora estes possam sacrificar alguma resistência química em comparação com formulações padrão.
Padrões de qualidade e validação de desempenho a longo prazo
O revestimento profissional em pó de extrusões de alumínio deve estar em conformidade com especificações reconhecidas da indústria que definem critérios de aceitação mensuráveis. Os principais padrões incluem:
- AAMA 2604-23: Especificação voluntária para revestimentos orgânicos de alto desempenho em extrusões de alumínio; requer resistência à névoa salina de 3.000 horas, dados de intemperismo da Flórida de 5 anos e classificação de adesão cruzada de no mínimo 4B.
- Qualicoat Classe II: Norma europeia equivalente à AAMA 2604; exige testes de envelhecimento acelerado, incluindo ciclos de umidade, SO₂ e exposição UV com limites rígidos de retenção de brilho/cor.
- MIL-DTL-5541F Tipo II: Especificação militar para revestimentos de conversão sem cromato subjacentes ao pó; valida a proteção contra corrosão sem cromo hexavalente perigoso.
- Teste de corte transversal ASTM D3359: Avaliação de adesão verificável em campo; qualquer resultado abaixo de 4B indica pré-tratamento inadequado, exigindo retrabalho antes do envio.
Sempre solicite certificados de teste ao seu revestidor que documentem a conformidade com os padrões relevantes para o seu ambiente de aplicação. Alegações genéricas de "revestimento em pó" sem validação de terceiros não oferecem garantia de longevidade. Projetos com orçamento limitado voltados para uso interno ou externo protegido podem se qualificar para AAMA 2603 (nível de garantia de 1 ano), enquanto exposições costeiras ou de alta exposição a UV exigem certificação 2604/2605 para evitar custos de retoque prematuro que excedam o investimento original em revestimento.
Postagem anterior
Condutividade térmica do alumínio: dados da liga, efeitos da têmpera e por que é importante
Próxima postagem
Usinagem CNC para extrusão de alumínio: guia de precisão e processo
Endereço
Nº 18, Parque Industrial, vila de Yanghua, cidade de Nanxun, distrito de Nanxun, cidade de Huzhou, província de Zhejiang, China
Menu rápido
Assine a newsletter
Direitos de autor© Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Fabricantes de extrusões de alumínio personalizadas

