

Extrusão CNC de Alumínio: Guia de Processo, Custo e Usinagem
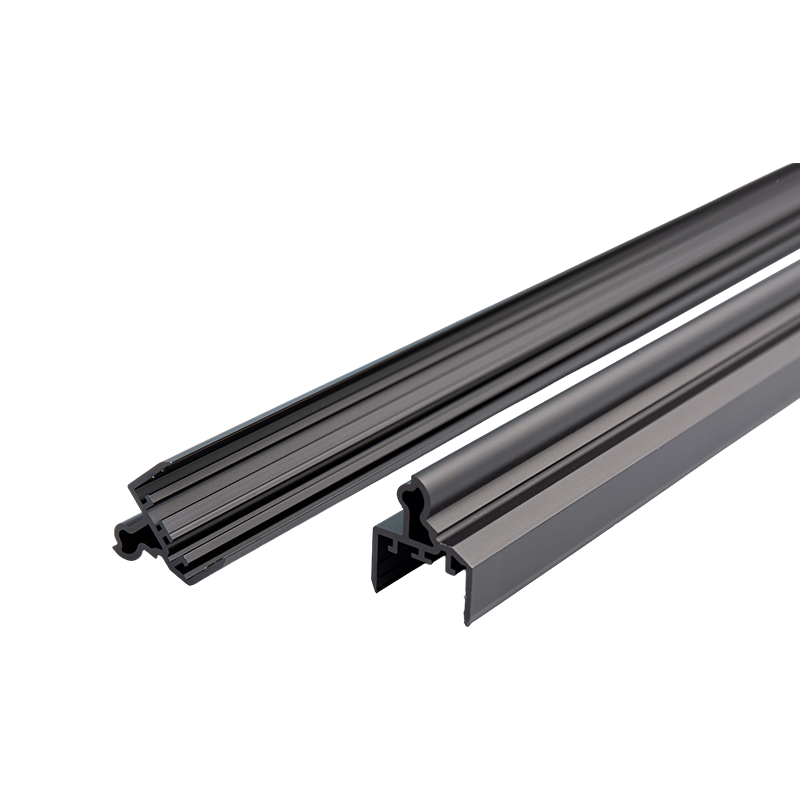
Extrusão de alumínio CNC é uma rota de fabricação híbrida: um tarugo de alumínio é primeiro empurrado através de uma matriz de aço para formar um perfil com formato quase final, e a usinagem CNC adiciona recursos de precisão - corte no comprimento, furos perfurados e rosqueados, bolsos fresados, ranhuras e gravações. A etapa de extrusão proporciona geometria de baixo custo ao longo do comprimento da peça, enquanto a etapa CNC fornece precisão de recursos de até ±0,05 mm que uma matriz sozinha não consegue produzir.
Para peças com seção transversal constante em volumes de aproximadamente 100 a 10.000 unidades, essa combinação normalmente reduz o custo da peça em 40 a 70% em comparação com o fresamento de toda a peça a partir de um tarugo sólido. , porque 85–95% do material acaba no perfil acabado, em vez de ser usinado como cavacos. Este guia aborda o fluxo de trabalho de produção, as operações CNC usadas em perfis extrudados, a seleção de ligas e tolerâncias e as regras de projeto que mantêm a usinagem secundária barata.
Do tarugo à peça acabada: o fluxo de trabalho de produção
Uma peça de extrusão usinada em CNC se move primeiro pela prensa de extrusão e depois pelo centro de usinagem. A sequência é importante porque o tratamento térmico e o endireitamento devem acontecer antes da usinagem de precisão, e o acabamento geralmente acontece depois:
- Fabricação de matrizes - uma matriz de aço ferramenta H13 é usinada e tratada termicamente, normalmente custando US$ 800–3.000 e durando bem mais de 100 toneladas de produção.
- Extrusão – o tarugo é aquecido até 420–480°C e forçado através da matriz por um carneiro hidráulico aplicando 1.500–15.000 toneladas, produzindo perfis de até 6–7 m de comprimento.
- Envelhecimento — os perfis são cozidos para temperar: T5 a aproximadamente 180°C por 4–6 horas, ou T6 com tratamento de solução próximo a 530°C seguido de envelhecimento.
- Corte CNC - serras de cabeça dupla ou fresadoras CNC cortam perfis no comprimento certo ±0,1mm , muito mais apertado do que ±0,5 mm de uma serra manual.
- Usinagem secundária CNC — centros de usinagem de 3 ou 4 eixos perfuram, rosqueiam, fresam e escareiam usando acessórios dedicados que fixam o perfil sem distorcer paredes finas.
- Rebarbação e preparação de superfície — as bordas são quebradas e as superfícies limpas para que os revestimentos adiram uniformemente.
- Acabamento – anodização (5–25 μm) ou revestimento em pó (60–120 μm) é aplicado após a usinagem para que as roscas e as faces correspondentes permaneçam nuas, condutivas e dimensionalmente precisas.
- Inspeção — as posições críticas dos furos e os calibres das roscas são verificados com CMM ou medição óptica em relação ao desenho.
Operações CNC comumente realizadas em perfis extrudados
A extrusão define a seção transversal do perfil; A usinagem CNC define tudo o que a torna uma peça utilizável. As operações secundárias mais comuns incluem:
- Corte no comprimento — Serras ou fresas CNC têm comprimento de ±0,1 mm e produzem extremidades quadradas e limpas, prontas para montagem.
- Perfuração e rosqueamento — de roscas M3 a M12 para montagem; profundidade da rosca de pelo menos 1,5× o diâmetro do parafuso é o mínimo confiável em 6061-T6.
- Fresamento de bolsões e canais — bolsões rasos para placas de circuito impresso, displays ou porcas em T, geralmente com 1–3 mm de profundidade e raios de canto correspondentes à fresa de topo (R1–R3 mm).
- Rebaixamento e escareamento - reentrâncias que permitem que os parafusos Allen ou de cabeça chata fiquem nivelados com a superfície do perfil.
- Usinagem final — cortes de faceamento, entalhes ou ângulos para juntas de estrutura soldadas ou aparafusadas.
- Gravação e marcação — números de peças, logotipos ou marcações de escala cortadas com 0,1–0,3 mm de profundidade, geralmente preenchidas com tinta.
Como a geometria do perfil já está formada, cada uma destas operações remove apenas alguns centímetros cúbicos de material. Um ciclo típico de usinagem secundária para uma peça com 12 furos e 8 furos roscados leva de 2 a 4 minutos , traduzindo-se em cerca de US$ 1,50 a US$ 4,00 de custo de usinagem a taxas padrão de oficina de US$ 40 a 80 por hora de máquina.

Extrusão CNC vs. Usinagem CNC completa a partir de tarugo
A questão central do fornecimento é se deve-se usinar a peça inteira a partir de um bloco sólido ou extrudar a forma primeiro. A resposta depende quase inteiramente do volume e da consistência da seção transversal:
| Critério | Extrusão CNC Secundária | CNC completo do boleto |
|---|---|---|
| Ferramentas únicas | US$ 800–3.000 (extrusion die) | US$ 100–500 (acessório do programa) |
| Utilização de materiais | 85–95% | 10–30% |
| Custo unitário @ 1.000 unidades | US$ 6–12 | US$ 25–45 |
| Comprimento prático máximo | 6–7 m (transportável em caminhão) | 1–2 m (limite da base da máquina) |
| Precisão dos recursos | ±0,05 mm em recursos CNC | ±0,01–0,05 mm no geral |
| Volume econômico | 100–10.000 unidades | 1–100 unidades |
Um exemplo concreto: um gabinete eletrônico medindo 300 × 120 × 50 mm em 6061-T6, com 20 recursos usinados, em 1.000 unidades. A usinagem CNC completa custa cerca de US$ 32 por peça, ou US$ 32.000 no total. A rota de extrusão requer uma matriz de US$ 1.200, mais cerca de US$ 8 por peça em perfil e usinagem secundária. um total de US$ 9.200, uma economia de cerca de 70% . Abaixo de aproximadamente 50 a 100 unidades, no entanto, o custo da matriz e a quantidade mínima de pedido (geralmente 300 a 500 kg por perfil) tornam a usinagem de tarugos a opção mais barata e rápida.
Seleção de Ligas e Estratégia de Tolerância
Nem todas as ligas de extrusão são usinadas igualmente bem. Ligas mais macias como 6063 tendem a entupir fresas de topo e produzir cavacos longos, enquanto 6061-T6 quebra os cavacos de maneira limpa e segura bem as roscas roscadas - e é por isso que domina o trabalho de extrusão usinado em CNC:
| Liga e Temperamento | Usinabilidade* | Resistência à tração (MPa) | Melhor para |
|---|---|---|---|
| 6061-T6 | 90% | 310 | Peças estruturais, roscas, invólucros |
| 6063-T5 | 70% | 160 | Dissipadores de calor, acabamentos, peças decorativas |
| 6082-T6 | 85% | 310 | Trabalho estrutural e de transportes europeu |
| 7075-T6 | 70% | 572 | Aeroespacial (raramente extrudado, alto custo) |
As tolerâncias devem ser divididas entre a geometria extrudada e as características usinadas, porque são produzidas por processos diferentes com níveis de custo muito diferentes:
| Tipo de recurso | Tolerância Padrão |
|---|---|
| Seção transversal extrudada (EN 755-9, escurece ≤ 30 mm) | ±0,20 mm |
| Seção transversal extrudada de precisão (EN 12020-2) | ±0,10mm |
| CNC cortado no comprimento | ±0,10mm |
| Posição do furo CNC | ±0,05mm |
| Recursos CNC precisos (furo, face de referência) | ±0,01–0,02 mm |
| Retidão após alongamento | 1–2 mm por metro |
Aplique tolerâncias restritas apenas a recursos usinados que realmente correspondam a outros componentes ; manter toda a seção extrudada em ± 0,05 mm força a extrusora a uma classificação dispendiosa ou matrizes de precisão sem nenhum ganho funcional.
Regras de projeto que mantêm a usinagem secundária barata
Cada recurso CNC em uma extrusão custa tempo de máquina, e perfis de paredes finas são muito mais sensíveis a projetos ruins do que blocos sólidos. Estas regras reduzem consistentemente o tempo de ciclo e o desperdício:
- Mantenha todos os recursos usinados acessíveis a partir de três eixos — superior e dois lados — para evitar refixações dispendiosas ou trabalhos em 5 eixos.
- Dê raios de canto internos aos bolsões fresados de pelo menos R1–R3 mm para corresponder às fresas de topo padrão; cantos internos afiados requerem EDM ou ferramentas pequenas funcionam lentamente.
- Manter paredes de pelo menos 1,2 mm sob recursos usinados — paredes mais finas trepidam durante o fresamento e distorcem sob força de fixação.
- Faça furos com pelo menos 1,5x o diâmetro do furo nas bordas do perfil para evitar quebras, especialmente perto de costuras de solda em perfis ocos.
- Consulte recursos CNC a partir de referências usinadas (uma extremidade faceada ou uma almofada fresada), e não de superfícies extrudadas que apresentam variação de ±0,2 mm.
- Use tamanhos de fixadores padrão (M3, M4, M5, M6, M8) para que a oficina possa operar machos padrão e ferramentas de conformação sem ferramentas personalizadas.
- Especifique tolerâncias de extrusão padrão (EN 755-9 ou ASTM B221) para todas as dimensões não críticas no desenho.
Drivers de custo e aplicações típicas
Uma vez que a matriz existe, três fatores dominam o preço por peça de uma extrusão usinada em CNC:
- Tempo de ciclo CNC — o maior custo secundário; a US$ 40–80 por hora de máquina, dobrar o número de furos praticamente dobra o custo de usinagem, portanto, consolide os fixadores sempre que possível.
- Morrer amortização - um dado de $ 1.500 acrescenta apenas US$ 0,30 por peça em 5.000 unidades , mas US$ 15 por peça a 100 unidades, e é por isso que o volume é tão importante.
- Acabamento — a anodização ou revestimento em pó acrescenta 10 a 25% ao custo da peça e pode exigir mascaramento de faces usinadas, aumentando a mão de obra.
As peças que mais se beneficiam são longas, prismáticas e produzidas em lotes repetíveis: gabinetes e chassis eletrônicos, barras dissipadoras de calor de LED, estrutura de automação com slot T, trilhos de módulo de bateria EV, perfis de montagem solar, placas laterais de transportadores e trilhos de dispositivos médicos. Em tudo isso, a seção transversal permanece constante enquanto os furos, ranhuras e roscas mudam de peça para peça – exatamente a divisão de trabalho entre a matriz e a máquina.
A receita prática padrão é um perfil 6061-T6 com tolerâncias padrão EN 755-9, usinagem CNC limitada a características funcionais e anodização aplicada após a usinagem. Se a sua peça tiver uma seção transversal constante e volumes anuais acima de algumas centenas de unidades, solicite um orçamento CNC completo e um orçamento de extrusão mais CNC - a comparação quase sempre favorecerá a rota híbrida, muitas vezes por uma ampla margem.
Postagem anterior
Extrusões de alumínio com acabamento em madeira: guia durável, estético e de baixa manutenção
Próxima postagem
Perfis de extrusão de alumínio: processo, ligas e guia de design
Endereço
Nº 18, Parque Industrial, vila de Yanghua, cidade de Nanxun, distrito de Nanxun, cidade de Huzhou, província de Zhejiang, China
Menu rápido
Assine a newsletter
Direitos de autor© Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Fabricantes de extrusões de alumínio personalizadas

