

Perfil de moldura de janela de alumínio: guia de liga, acabamento e tolerância para compradores
Um gerente de compras envia uma solicitação de cotação para 6.000 metros de perfil de moldura de janela: 6063-T5, parede nominal de 1,4 mm, anodizado transparente para 15 micrômetros, cortado em comprimentos de 6,1 m. Três citações voltam. O spread é de 22% e apenas um fornecedor pergunta em que será montada a janela.
Corrija quatro coisas antes de negociar: liga e têmpera, espessura da parede nos pontos de carga, tolerância dimensional e sistema de acabamento. Uma vez cortado o dado, alterar qualquer um deles custa muito mais do que a diferença entre a cotação mais alta e a mais baixa da mesa.
O que um conjunto de perfis de moldura de janela realmente contém
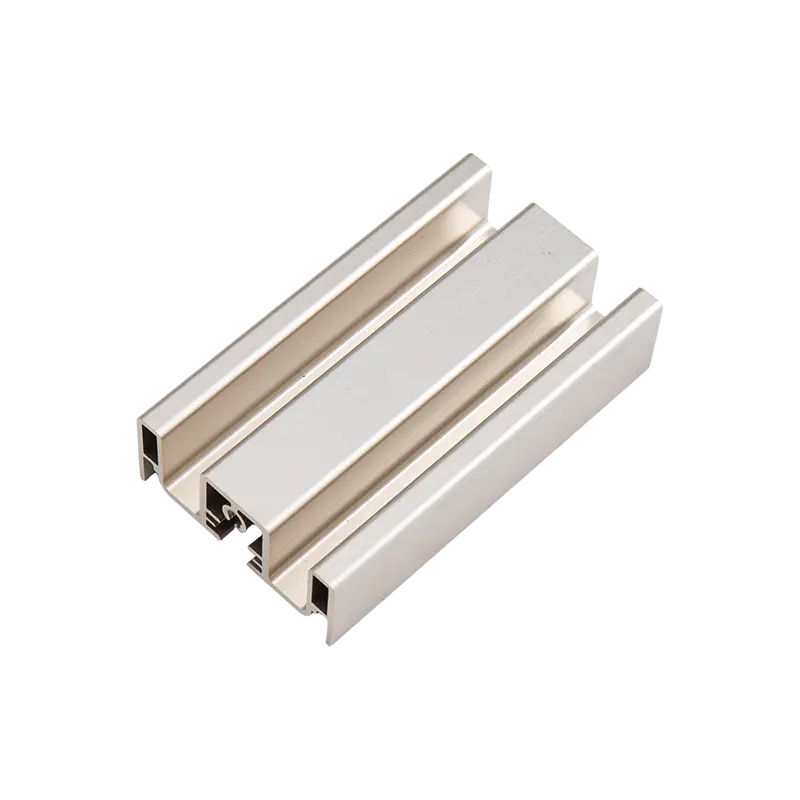
O "perfil da moldura da janela" raramente tem uma forma única. Um caixilho ou janela deslizante usa de seis a dez extrusões que devem se encaixar: moldura externa, caixilho, montantes e travessas, cordão de vidro, peitoril com canal de drenagem e, muitas vezes, um trilho de tela. Um sistema termicamente quebrado adiciona duas metades de alumínio unidas por uma tira de poliamida.
O desenho é mais importante do que o grau da liga nesta fase. Portas de parafuso, reforços de dobradiça e zonas de crimpagem de canto precisam de 1,8 mm a 2,0 mm de parede; as faces visíveis da moldura geralmente variam de 1,2 mm a 1,4 mm. Uma matriz que preenche ambos os extremos de forma desigual mostra a variação primeiro na seção fina, seja como uma marca de afundamento na face ou como uma porta de parafuso que se desprende durante a montagem.
As câmaras ocas são a segunda restrição. A maioria das estruturas passa por uma vigia ou matriz de ponte, sai com uma costura soldada e carrega uma faixa de tolerância um pouco mais larga do que uma forma sólida. Redesenhar uma peça não visível como sólida ou semi-oca simplifica a matriz e geralmente reduz o preço por metro.
Liga e temperamento: as duas escolhas que definem todo o resto
O 6063-T5 cobre a maioria dos caixilhos de janelas arquitetônicas por razões práticas: ele extruda rapidamente, anodiza uniformemente e oferece resistência à tração de aproximadamente 150 a 190 MPa com alongamento de cerca de 8 por cento, o suficiente para um caixilho que segura o vidro, suporta a carga do vento e sobrevive a repetidos ciclos de abertura sem rachar na junta do canto.
- 6063-T5: o padrão para janelas residenciais e comerciais anodizadas e com revestimento em pó.
- 6060-T5: comum nas especificações europeias, resistência ligeiramente inferior e superfície anodizada ligeiramente melhor.
- 6005A-T6: maior resistência para vãos amplos e sistemas comerciais pesados, extrusão mais lenta.
- 6061-T6: cerca de 310 MPa de resistência à tração, usado para montantes estruturais e trabalhos com ventos fortes, mas anodiza de maneira menos uniforme e geralmente acaba pintado.
O temperamento merece igual atenção. T5 é resfriado a ar na prensa; T6 é temperado com água para maior resistência. A têmpera com água distorce mais os perfis de janela finos e assimétricos, portanto, uma moldura T6 geralmente precisa de endireitamento e pode suportar mais tensão residual. A menos que as cargas exijam T6, o T5 geralmente oferece um perfil mais reto a um preço mais baixo.
O controle do processo limita o que é alcançável. A qualidade do tarugo, a temperatura do tarugo, a velocidade de extrusão e a têmpera interagem, e um fornecedor que executa matrizes de janela rapidamente para reduzir custos mostrará isso como desvio dimensional ao longo de um comprimento de 6 m. O histórico sobre como as escolhas de liga e processo moldam o perfil acabado é abordado neste guia para processo de extrusão de alumínio e seleção de liga .
 Perfis de extrusão de alumínio: formatos padrão e personalizados Revise as opções de ligas, perfis padrão e personalizados, acabamentos de superfície e serviços de usinagem, com padrões regionais indicados para especificação de pedidos. Ver Produto →
Espessura da parede, tolerâncias e os padrões por trás delas
Três padrões regionais cobrem a maioria dos pedidos: GB/T 5237.1, EN 755-9 e ASTM B221. Eles concordam com os requisitos gerais e diferem nos detalhes, portanto, nomeie o padrão e a edição no pedido de compra em vez de deixar que o fornecedor assuma.
Espere aproximadamente ±0,3 a ±0,5 mm em uma dimensão total de 50 a 60 mm e ±0,10 a ±0,15 mm em uma parede de 1,4 mm. Twist atrai menos atenção do que merece: um perfil dimensionalmente perfeito, mas torcido 1 mm por metro, irá combater todas as juntas de esquadria na linha de montagem.
- Dimensões totais e espessura da parede em três pontos ao longo de uma peça completa
- Torção, arco e curvatura medidos contra uma placa plana
- Corte o comprimento e o ângulo de corte em uma amostra de peças mitradas
- Profundidade da porta do parafuso, diâmetro do furo piloto e ajuste da ferragem
- Espessura do revestimento na face visível e qualidade de acabamento no interior dos cantos e ranhuras de drenagem
Solicite um relatório de inspeção do primeiro artigo em relação ao desenho, em vez de um certificado geral. Os lotes anodizados e revestidos também variam em cor, portanto, assine um chip de cor física e mantenha-o em arquivo.
Sistemas de Acabamento de Superfície: Combinando o Revestimento com o Clima
O acabamento decide a aparência da janela no primeiro e no décimo quinto ano, e é a parte da especificação mais frequentemente reduzida a uma palavra. A espessura da construção, a química da resina e o pré-tratamento alteram o desempenho, e a diferença aparece somente após alguns verões de exposição aos raios UV.
| Concluir | Construção típica | Aparência e durabilidade | Mais adequado para |
|---|---|---|---|
| Anodização transparente ou bronze | 10 a 25 micrômetros (AA15 a AA25) | Superfície metálica dura; a cor é estável, mas a variação do lote é visível | Janelas interiores residenciais e comerciais |
| Revestimento em pó de poliéster | 60 a 80 micrômetros | Qualquer cor RAL ou personalizada, acetinado a fosco, boa resistência mecânica | Janelas residenciais em geral |
| Pó superdurável ou PVDF | 60 a 80 micrômetros powder; 23 to 27 micrometers PVDF | Melhor desempenho em UV e névoa salina, classe AAMA 2605 | Locais costeiros, fachadas altas, sol forte |
| Sublimação de grão de madeira | Base em pó mais camada de transferência | Aparência de madeira quente sem a manutenção de madeira real | Renovação, interiores, marcenaria combinada |
Seguem-se duas regras. Combine o revestimento com a exposição e não com a linha do orçamento: um pó de poliéster de 60 micrômetros em uma fachada à beira-mar irá formar giz muito antes de um revestimento de PVDF falhar, embora ambos pareçam idênticos em uma placa de amostra. Em seguida, verifique o pré-tratamento, pois o revestimento de conversão que faz o acabamento aderir fica invisível no perfil entregue.
 Extrusões de alumínio anodizado para aplicações arquitetônicas e industriais Extrusões de alumínio anodizado com camadas de óxido AA10–AA25, opções de cores, fabricação CNC e acabamentos resistentes à corrosão para arquitetura e indústria. Ver Produto →
Quebras Térmicas, Condensação e Conformidade Energética
O alumínio conduz calor a cerca de 200 W/m·K, que é exatamente o que uma moldura de janela em clima frio não deveria fazer. Uma estrutura de alumínio intacta fica perto de 5,8 W/m²K, e esse número aparece como condensação na superfície interna e como conta de aquecimento.
Uma ruptura térmica separa as metades interna e externa com uma tira de poliamida reforçada com fibra de vidro, geralmente PA66GF25 e com largura de 14 mm a 34 mm. A moldura acabada fica aproximadamente entre 1,8 e 2,8 W/m²K, dependendo do número de câmaras, da largura da faixa e do vidro que carrega.
Dois detalhes surpreendem os compradores. A tira deve ser travada mecanicamente e crimpada com força controlada, sendo a EN 14024 o teste que comprova a aderência; a crimpagem excessiva deforma a poliamida e cria um caminho frio, enquanto a crimpagem insuficiente aparece no inverno como uma linha de condensação. A conformidade também é avaliada em toda a janela, portanto solicite um valor U calculado ou testado para o sistema completo.
Projetos costeiros, com alto UV e grãos de madeira
A névoa salina separa as classes de revestimento de forma mais nítida do que a cor ou o brilho. O pó AAMA 2604 é testado por cerca de 1.500 horas; Os sistemas AAMA 2605, incluindo PVDF, atingem cerca de 4.000 horas. Num projecto à beira-mar, essa lacuna é a diferença entre uma reclamação de garantia no sexto ano e nenhuma reclamação.
Projetos interiores têm mais liberdade na aparência. Os acabamentos com grão de madeira proporcionam uma aparência de madeira sem lixamento, manchas e podridão que a madeira real traz, e é por isso que aparecem com tanta frequência em reformas e interiores que devem combinar com a marcenaria existente. O processo transfere um padrão para uma base de pó curada, de modo que a resistência ao desgaste depende tanto da camada de base quanto do grão. Mais detalhes sobre como isso se comporta estão neste artigo em extrusões de alumínio com acabamento em madeira .
 Perfis de extrusão de alumínio com revestimento em pó personalizados da Yindu Explore extrusões de alumínio com revestimento em pó personalizado RAL, PANTONE ou com acabamentos lisos, arenosos ou metálicos para janelas, móveis, iluminação e peças industriais. Ver Produto →
Etapas de fabricação que geram custos
Do tarugo à estrutura embalada, o perfil passa por extrusão, estiramento, corte, envelhecimento artificial, acabamento e, muitas vezes, usinagem. Cada etapa adiciona custo e cada etapa pode adicionar retrabalho se a anterior for desviada.
A usinagem é onde os perfis das janelas deixam de ser simples. Ranhuras de drenagem, bolsos de dobradiças, saliências de parafusos, ranhuras de calafetagem e cortes de fresa de topo para travas de canto, cada um tem sua própria tolerância. Uma ranhura 0,3 mm fora do centro é inofensiva por si só e é um problema quando empilhada com uma posição de broca no gabarito de montagem. Fornecedores que usinam na mesma fábrica em que extrusam podem corrigir o desenho antecipadamente; aqueles que subcontratam geralmente não conseguem.
A embalagem falha dispendiosamente. Os perfis com revestimento em pó precisam de uma película que se descasque perfeitamente após meses de armazenamento, os perfis anodizados precisam ser intercalados contra arranhões de trânsito e os feixes de 6 m precisam de suporte adequado para que não se curvem dentro de um contêiner.
O que bloquear antes do pedido
- Propriedade do dado e se o dado permanece exclusivo do seu perfil
- Quantidade mínima de pedido por perfil e por lote de cor, já que os ciclos de anodização e revestimento são cobrados por carga de rack
- Chips coloridos assinados retidos para cada acabamento e cada lote
- Plano de amostragem: primeiro artigo mais verificações dimensionais com frequência determinada
- Documentação de teste para composição da liga, dureza, espessura do revestimento e névoa salina
- Especificação de embalagem e proteção de armazenamento
- Prazo de entrega dividido entre a fabricação da matriz, normalmente de duas a quatro semanas, e a produção e acabamento, normalmente de três a cinco semanas
Juntando as especificações
A cotação que parece 22% mais barata geralmente difere em um dos quatro pontos: uma parede mais leve nas portas dos parafusos, um revestimento mais fino, um grau de liga mais baixo ou uma tolerância de torção mais baixa. Nenhum deles aparece na fotografia de uma amostra.
Escreva as especificações em torno da janela e não no perfil: liga e têmpera, espessura da parede em cada zona funcional, padrão e classe de tolerância, sistema de acabamento com sua classe de teste e espessura de construção, e requisitos de fabricação e embalagem. Em seguida, segure uma amostra do primeiro artigo em suas mãos antes de a matriz entrar em produção. Essa conversa leva uma tarde. Aquela que começa quando chegam 6.000 metros e as mitras não fecham demora bem mais.
Postagem anterior
Extrusões de alumínio anodizado: tipos, graus de espessura e opções de liga
Próxima postagem
Guia de material para moldura de janela de alumínio: liga, espessura da parede, acabamentos e rupturas térmicas
Endereço
Nº 18, Parque Industrial, vila de Yanghua, cidade de Nanxun, distrito de Nanxun, cidade de Huzhou, província de Zhejiang, China
Menu rápido
Assine a newsletter
Direitos de autor© Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Fabricantes de extrusões de alumínio personalizadas

