

Estrutura de alumínio para painel solar: guia de liga, acabamento, tolerância e fornecimento
Um fornecedor de extrusão liga para você com uma pergunta simples: a moldura de alumínio do seu painel solar deve usar 6063-T5 ou 6063-T6? Essa escolha altera a forma como a estrutura se comporta durante a laminação, o quanto ela desvia sob a carga do vento e se as juntas dos cantos permanecem firmes após o ciclo térmico. A resposta curta é que a maioria dos módulos fotovoltaicos residenciais e comerciais utiliza liga de alumínio 6063 em têmpera T5 ou T6, com espessura de parede entre 1,0 e 1,8 mm e superfície anodizada colorida. No entanto, o raciocínio por trás dessa seleção determina se a estrutura sobrevive 25 anos ao ar livre ou começa a falhar após apenas algumas temporadas.
Ao adquirir uma moldura de alumínio para um painel solar, você não está comprando quatro peças de metal. Você está comprando um componente estrutural que deve manter o laminado no lugar, drenar a umidade, resistir à corrosão e fornecer aos instaladores um ponto de montagem seguro. Tratar a estrutura como uma mercadoria geralmente leva a problemas no pior momento: quando o módulo já está instalado em um telhado e o vento começa a trabalhar nas juntas dos cantos.
Por que a moldura de alumínio é mais do que uma peça de acabamento
A moldura de alumínio é o esqueleto externo de um módulo solar. Ele sela a borda do laminado da folha traseira de vidro, o que evita a entrada de umidade na área da célula. Ele também adiciona rigidez torcional a um sanduíche fino de vidro, encapsulante e folha traseira, reduzindo o risco de microfissuras durante o manuseio, transporte e carregamento de neve.
- Sela a borda laminada contra umidade, poeira e gases poluentes.
- Fornece canais de montagem para grampos, trilhos e terminais de aterramento.
- Adiciona resistência à flexão para que painéis grandes permaneçam planos sob vento e neve.
- Cria uma zona tampão que absorve o impacto durante o transporte e a instalação.
O alumínio é o material dominante da estrutura porque tem cerca de um terço do peso do aço, tem melhor comportamento à corrosão do que o ferro exposto ou o aço carbono e pode ser extrudado em seções ocas complexas que combinam nervuras de reforço com ranhuras de instalação. Sua camada de óxido natural já confere um nível básico de proteção. Com o revestimento anódico correto, a estrutura pode resistir à névoa salina costeira, à chuva ácida e à poluição industrial durante décadas.
Liga e têmpera: a base do desempenho da estrutura
A maioria das molduras dos painéis solares são feitas de ligas de alumínio da série 6xxx. Dentro desse grupo, o 6063 é o mais comum porque oferece acabamento superficial liso, velocidade de extrusão previsível e excelente resposta à anodização. A designação da têmpera é tão importante quanto a liga. A têmpera T5 é produzida resfriando a extrusão após a prensa e depois envelhecendo-a artificialmente. O T6 utiliza tratamento térmico em solução mais envelhecimento artificial, o que proporciona maior resistência, mas requer um controle de processo mais rígido.
| Liga e Temperamento | Força de rendimento típica | Uso típico | Característica Chave |
|---|---|---|---|
| 6063-T5 | 90 a 130MPa | Molduras padrão para módulos residenciais e comerciais | Boa extrusabilidade e superfície anodizada lisa |
| 6063-T6 | 180 a 205MPa | Estruturas para áreas com forte carga de vento e neve | Maior resistência após tratamento térmico completo |
| 6005-T5 | 180 a 200MPa | Estruturas de módulos de grande formato | Maior resistência, mas o design do perfil e o fluxo da matriz precisam de mais cuidado |
Não confie apenas no nome do temperamento. Peça ao fornecedor um certificado do moinho mostrando o limite de escoamento, alongamento e dureza reais para cada lote de produção. A variação entre lotes na prática de envelhecimento, na temperatura do tarugo e na taxa de têmpera pode fazer com que duas estruturas com a mesma têmpera se comportem de maneira muito diferente no campo.
Alguns compradores pedem a liga 6061 porque estão familiarizados com sua alta resistência, mas o 6061 é mais difícil de extrudar em perfis finos de estrutura solar multicâmara e não anodiza com a mesma aparência lisa e uniforme. Para a maioria dos quadros fotovoltaicos, 6063-T5 ou T6 é a escolha mais prática. Se você quiser entender como o processo de extrusão afeta o comportamento da liga, leia o processo de extrusão de alumínio e o guia de seleção de liga antes de finalizar uma especificação.
Tratamento de superfície: anodização é o padrão
O acabamento mais comum para molduras de alumínio de painéis solares é um revestimento anódico de ácido sulfúrico com espessura de 10 a 15 mícrons. Isso cria uma camada de óxido dura e transparente que pode ser tingida de bronze escuro ou preto para que o módulo se integre a um telhado residencial. A anodização é eletricamente isolante, resiste aos danos UV e não descasca como a tinta. Também é mais fácil de inspecionar do que a tinta úmida porque o revestimento faz parte da própria superfície do alumínio.
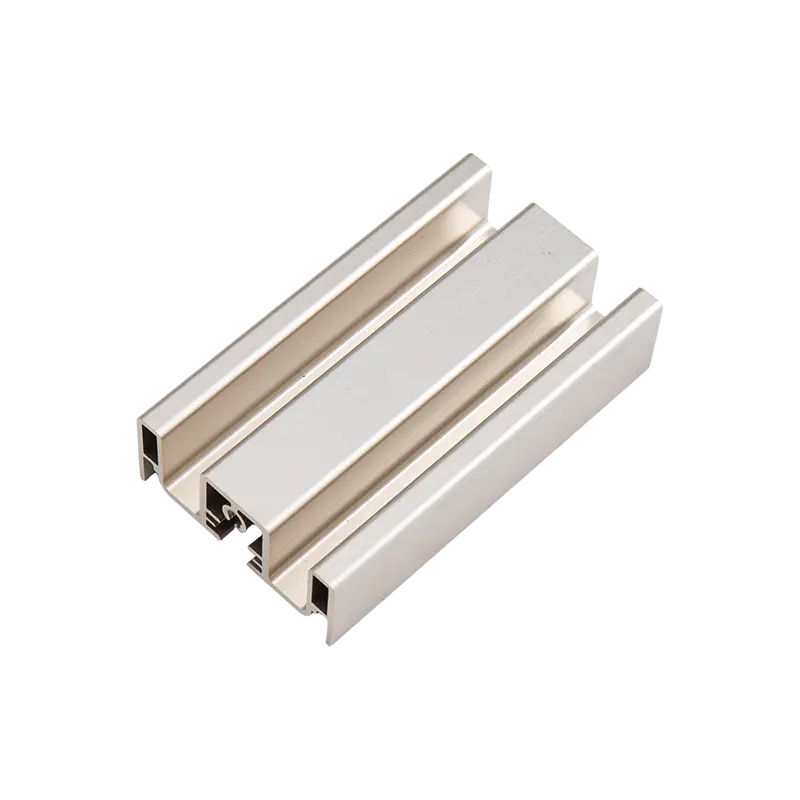
 Perfis de extrusão de alumínio anodizado com múltiplas opções de cores Explore os perfis anodizados da Yindu Aluminum com padrões de espessura de AA10 a AA25 e cores que incluem prata, preto, bronze e champanhe. Adequado para caixilhos solares que necessitem de acabamentos duradouros e resistentes aos raios UV. Ver Produto →
Para locais severamente corrosivos, como instalações costeiras ou áreas com forte presença de sal nas estradas, alguns especificadores solicitam um revestimento anódico mais espesso ou um acabamento com revestimento em pó. O revestimento em pó aplica uma camada de polímero de 60 a 120 mícrons de espessura e fornece uma gama de cores mais ampla, mas deve ser cuidadosamente controlada em torno dos orifícios de montagem e das ranhuras de drenagem. Se o pó não conseguir alcançar o interior de uma ranhura estreita, a borda exposta torna-se um ponto de partida para a corrosão.
 Perfis de extrusão de alumínio com revestimento em pó personalizado A Yindu Aluminium oferece perfis com revestimento em pó em RAL, PANTONE ou cores personalizadas com texturas lisas, arenosas ou metálicas. Ideal para ambientes corrosivos que exigem revestimentos de polímero protetores mais espessos. Ver Produto →
Os revestimentos de fluoropolímero PVDF são outra opção para extrema retenção de cor e resistência química, mas agregam custos e raramente são necessários em uma estrutura solar padrão. Qualquer que seja o acabamento selecionado, verifique a espessura real do revestimento no perfil acabado, em vez de confiar apenas em um certificado de processo. Use um medidor de espessura de revestimento na face externa, dentro da fenda do vidro e próximo aos cortes dos cantos. Muitas vezes aparecem manchas finas onde clipes de rack ou fita adesiva cobriram a superfície durante a anodização.
Dimensões, tolerâncias e uniões
Uma moldura solar não é um simples tubo retangular. O perfil contém uma fenda de vidro, um trilho de suporte traseiro, um canal de drenagem e uma superfície externa para fixação. Cada uma destas zonas possui uma tolerância que afeta a qualidade do módulo final. Se a fenda do vidro for muito rasa, o laminado não ficará bem assentado. Se o trilho externo for muito largo, a pressão da braçadeira não será distribuída uniformemente e a estrutura poderá rachar sob a elevação do vento.
- Profundidade e largura da ranhura do vidro: controle o quão bem o laminado assenta e a quantidade de selante que resta após a prensagem.
- Largura e planicidade do trilho externo: determine o ajuste da braçadeira e a consistência do torque.
- Ângulo de corte em esquadria e posição do furo: deve ser repetível o suficiente para formar juntas de canto estanques.
- Furos de drenagem e ralos: evitam o acúmulo de água, mas devem ser rebarbados para não cortarem a borda do vidro.
Para um trilho de estrutura solar típico entre 35 e 45 mm de largura, os fabricantes sérios mantêm o comprimento do perfil entre mais ou menos 0,2 mm e o ângulo de esquadria entre mais ou menos 0,1 graus. Ao comparar cotações, pergunte quais tolerâncias são realmente medidas na linha de produção. Um preço de extrusão muito baixo muitas vezes esconde altas taxas de refugo na fase de serragem e perfuração de canto, o que aumenta o custo final do módulo.
Serrar, fresar, furar e rosquear CNC são operações padrão para trilhos de estrutura solar. Essas etapas normalmente são realizadas antes da anodização ou pintura a pó para que o acabamento proteja as bordas usinadas. Uma célula de usinagem integrada evita arranhões e danos de manuseio que ocorrem quando perfis longos são movidos entre subcontratados separados.
 Serviços de usinagem CNC para extrusões de alumínio A Yindu Aluminium fornece corte e usinagem CNC de precisão para perfis de alumínio, com tratamentos de superfície adicionais como anodização e revestimento em pó. Essencial para a fabricação de trilhos solares com juntas precisas. Ver Produto →
As juntas de canto em estruturas solares são geralmente montadas com chaves de canto de aço inoxidável inseridas em câmaras ocas e depois comprimidas por crimpagem ou parafusos. A área da junta também precisa de um selante butílico ou de silicone que permaneça flexível de menos 40 graus Celsius a mais 85 graus Celsius. Peça ao fornecedor da estrutura um relatório de teste de tração de canto mostrando a força necessária para separar um canto acabado, e não apenas um desenho dimensional. Esse teste informa se a usinagem, o ajuste da chaveta e a aplicação do selante funcionam juntos como um sistema.
Avaliando um fabricante de molduras
Muitos compradores cometem o erro de selecionar um fornecedor de moldura de alumínio para painel solar com base em uma amostra e uma cotação baixa. Essa abordagem ignora riscos ocultos na rastreabilidade da liga, na consistência do revestimento e na precisão da usinagem. Um fornecedor confiável deve ser capaz de documentar quatro coisas antes de emitir um pedido de compra.
- Origem e rastreabilidade da liga: certificado de fábrica para cada lote de extrusão e número de lote impresso ou estampado no perfil.
- Controle do processo de revestimento: registros do banho de anodização, densidade de corrente, qualidade de vedação e peso do revestimento por metro quadrado.
- Qualidade de usinagem: plano de amostragem com relatórios dimensionais mostrando comprimento, ângulo, posição do furo e condição de rebarbação.
- Compatibilidade de montagem: uma amostra de canto e um módulo de teste que verifica o encaixe com o laminado, o selante e os grampos de montagem.
Um fornecedor integrado que lida com extrusão, tratamento de superfície e usinagem CNC simplifica esse processo porque uma fábrica controla toda a cadeia de tolerância. Se surgir um problema dimensional, não há espaço para dois subcontratados apontarem um para o outro. A mesma fábrica também pode responder mais rapidamente quando você precisar de uma alteração no projeto ou de uma tolerância mais restrita em um novo perfil.
Ao comparar fabricantes, peça para inspecionar sua linha real de produtos de extrusão. Você deseja ver se suas ferramentas padrão já cobrem formatos de moldura semelhantes e se suas linhas de acabamento podem atingir a cor e a espessura de revestimento necessárias de forma consistente. Um fornecedor com ampla experiência em diferentes aplicações de alumínio terá maior probabilidade de compreender como uma pequena alteração na largura da ranhura ou na geometria do canto afeta o desempenho mecânico final.
Uma moldura de alumínio para um painel solar não é uma mercadoria. A liga, a têmpera, o revestimento anódico e as tolerâncias de usinagem contribuem para a integridade estrutural e a vida útil do módulo. Defina claramente seus requisitos de desempenho, verifique a espessura do revestimento e os relatórios dimensionais e sempre teste uma junta de canto real antes de realizar um pedido grande. Fornecedores com extrusão, acabamento e usinagem CNC internos estão melhor posicionados para fornecer estruturas consistentes, resolver problemas de qualidade rapidamente e oferecer suporte à confiabilidade de longo prazo que seus clientes esperam.
Postagem anterior
Propriedades físicas e químicas do alumínio: um guia prático de engenharia
Próxima postagem
Estrutura de alumínio para montagem solar: guia prático de materiais e dicas de seleção
Endereço
Nº 18, Parque Industrial, vila de Yanghua, cidade de Nanxun, distrito de Nanxun, cidade de Huzhou, província de Zhejiang, China
Menu rápido
Assine a newsletter
Direitos de autor© Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Fabricantes de extrusões de alumínio personalizadas

